ナチュラルワインショップの目線で選んだ、
造り手の顔が見える日本酒&焼酎
Sake & Shochu Selected from the Perspective of a Natural Wine Shop
私たちは普段、畑に立ち、ブドウの力を信じて醸す造り手からワインを仕入れています。
日本酒と焼酎を選ぶときも、見ているところは同じです。
どう造られ、誰が造っているのか。
その答えに納得できたお酒だけを並べました。
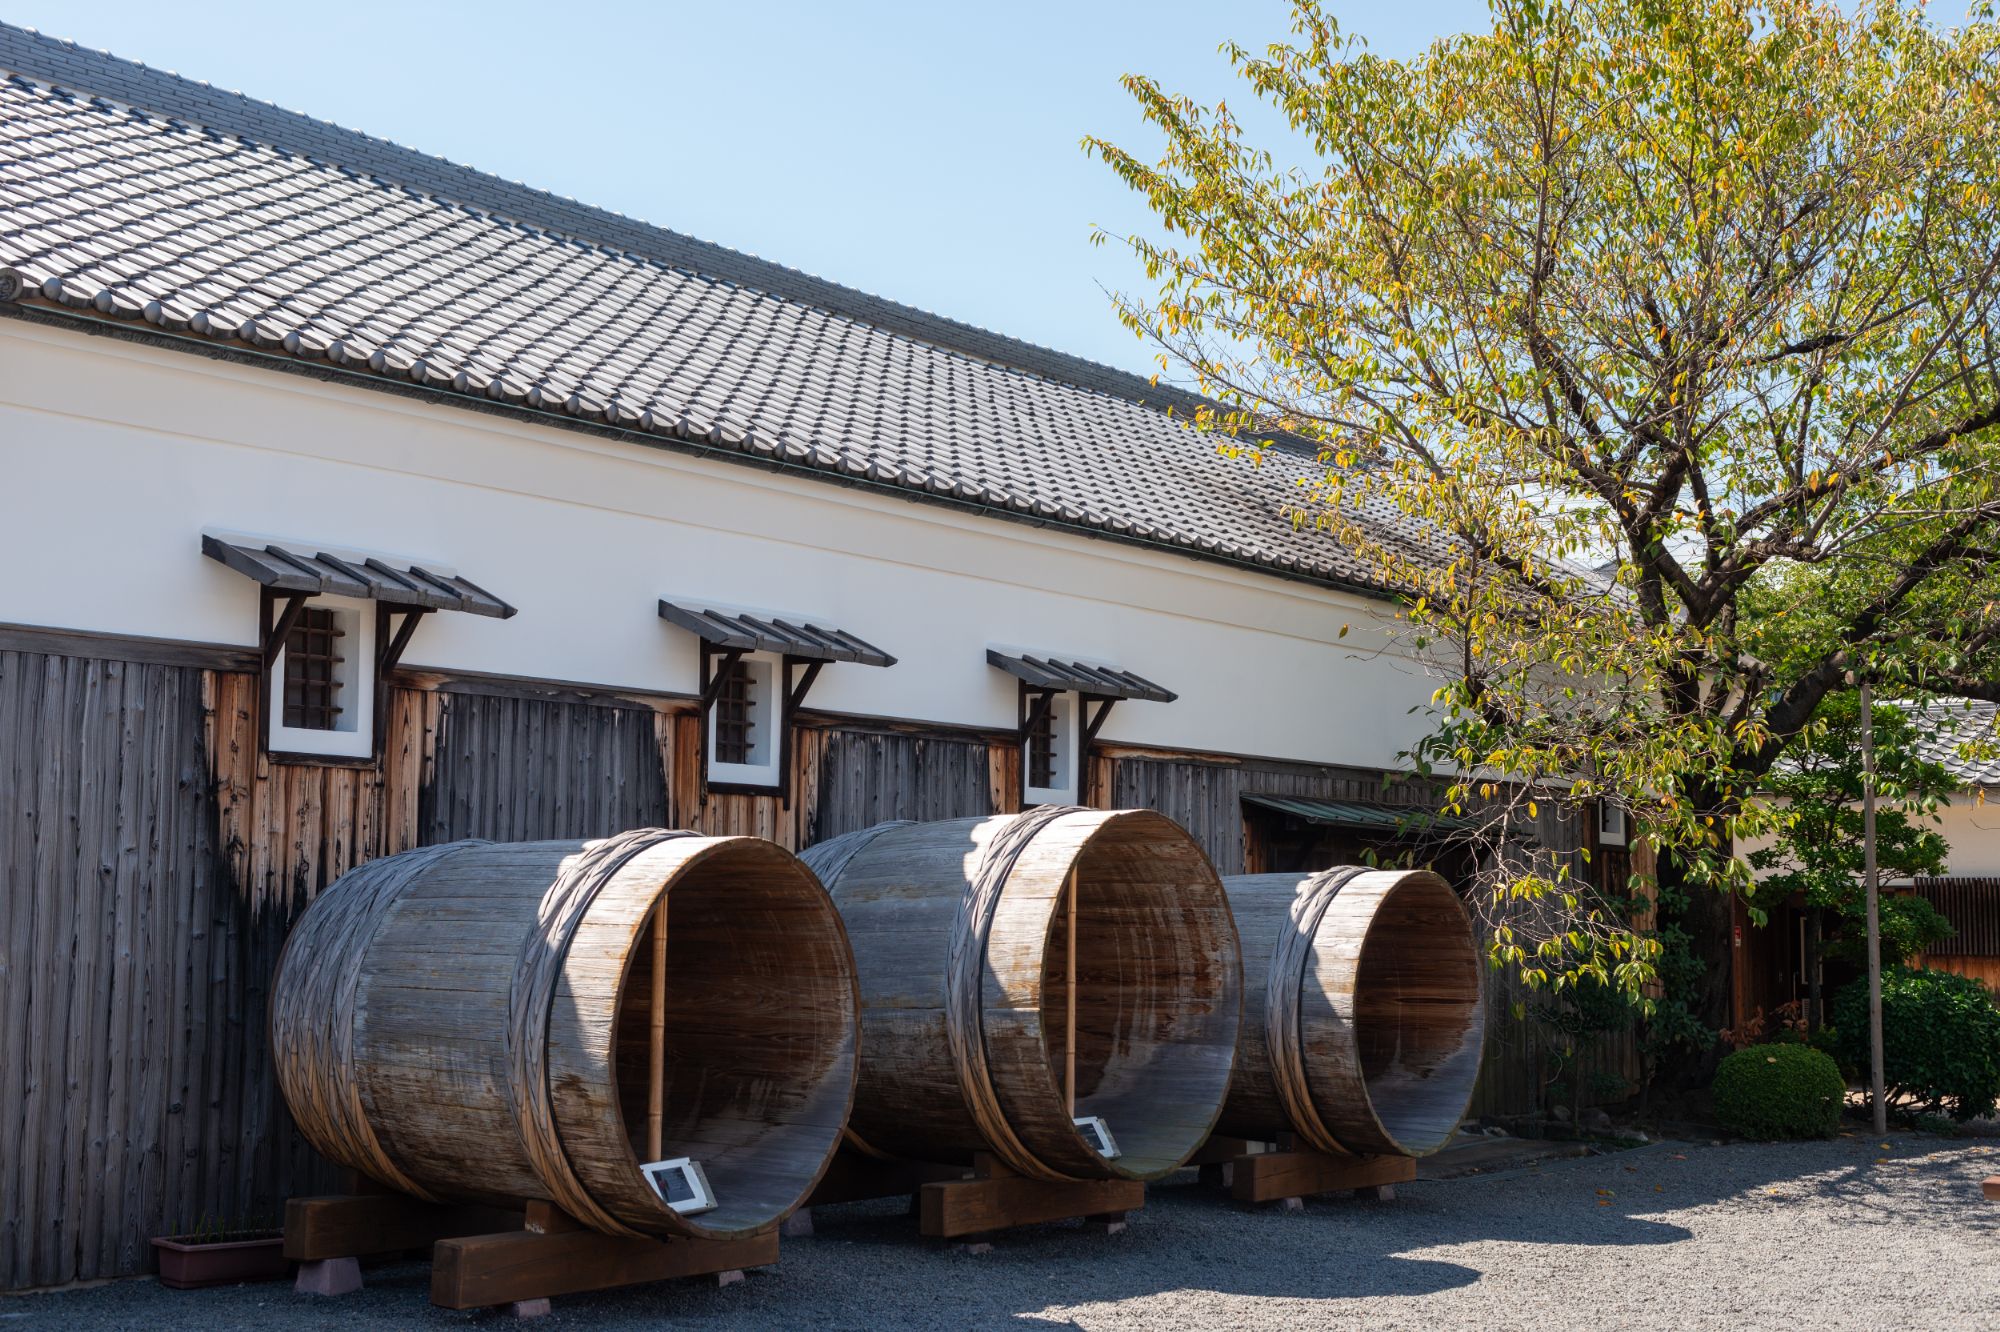
伝統製法を
重んじる
手間のかかる造りを、選ぶ。
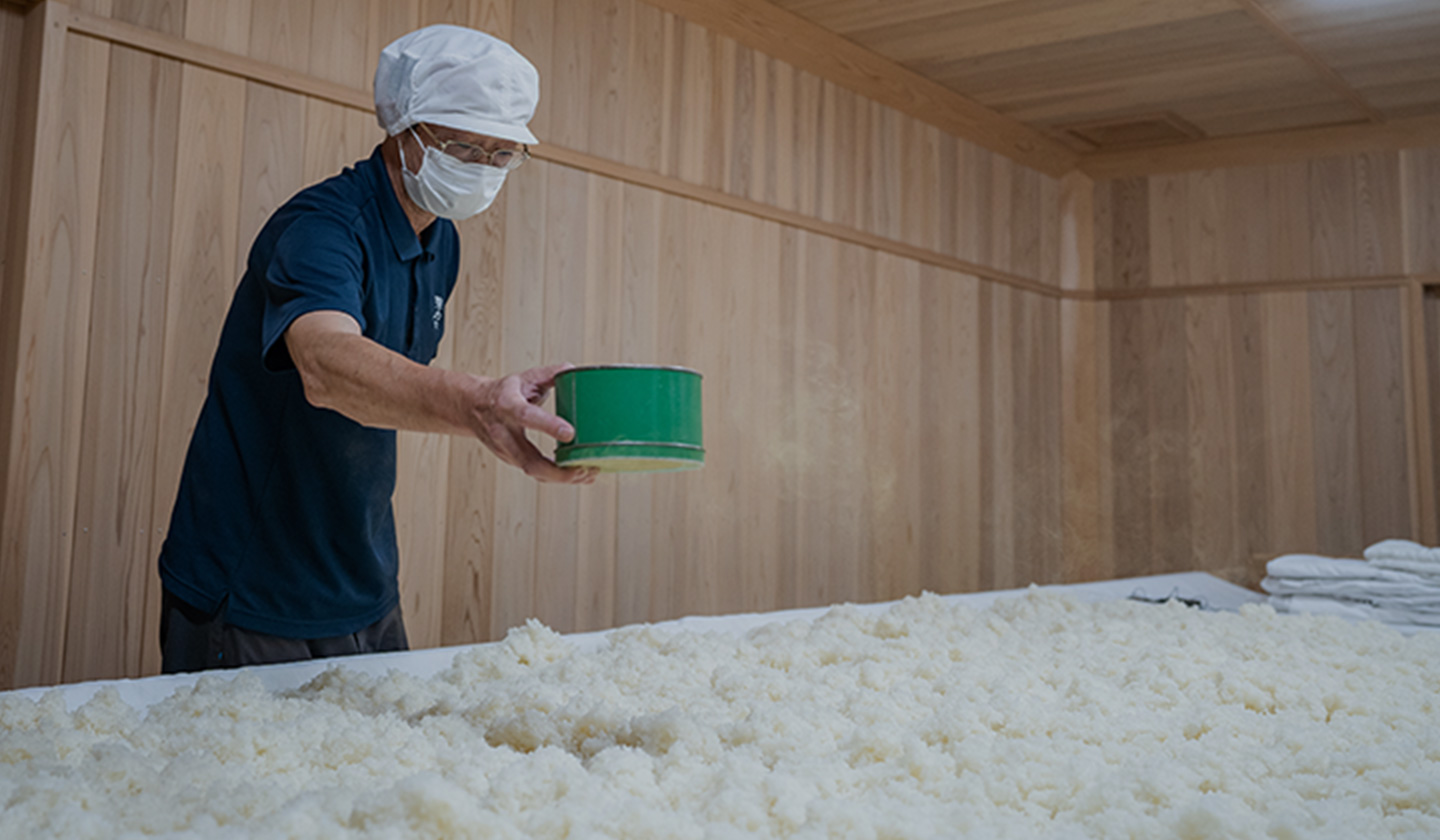
蔵に棲む乳酸菌で酒母を育てる生酛や山廃。人の手で麹を仕込む手造りの焼酎。どちらも時間と手間がかかりますが、そのぶん味に奥行きと芯が生まれます。野生酵母でゆっくり発酵させるナチュラルワインと、目指す場所はよく似ています。
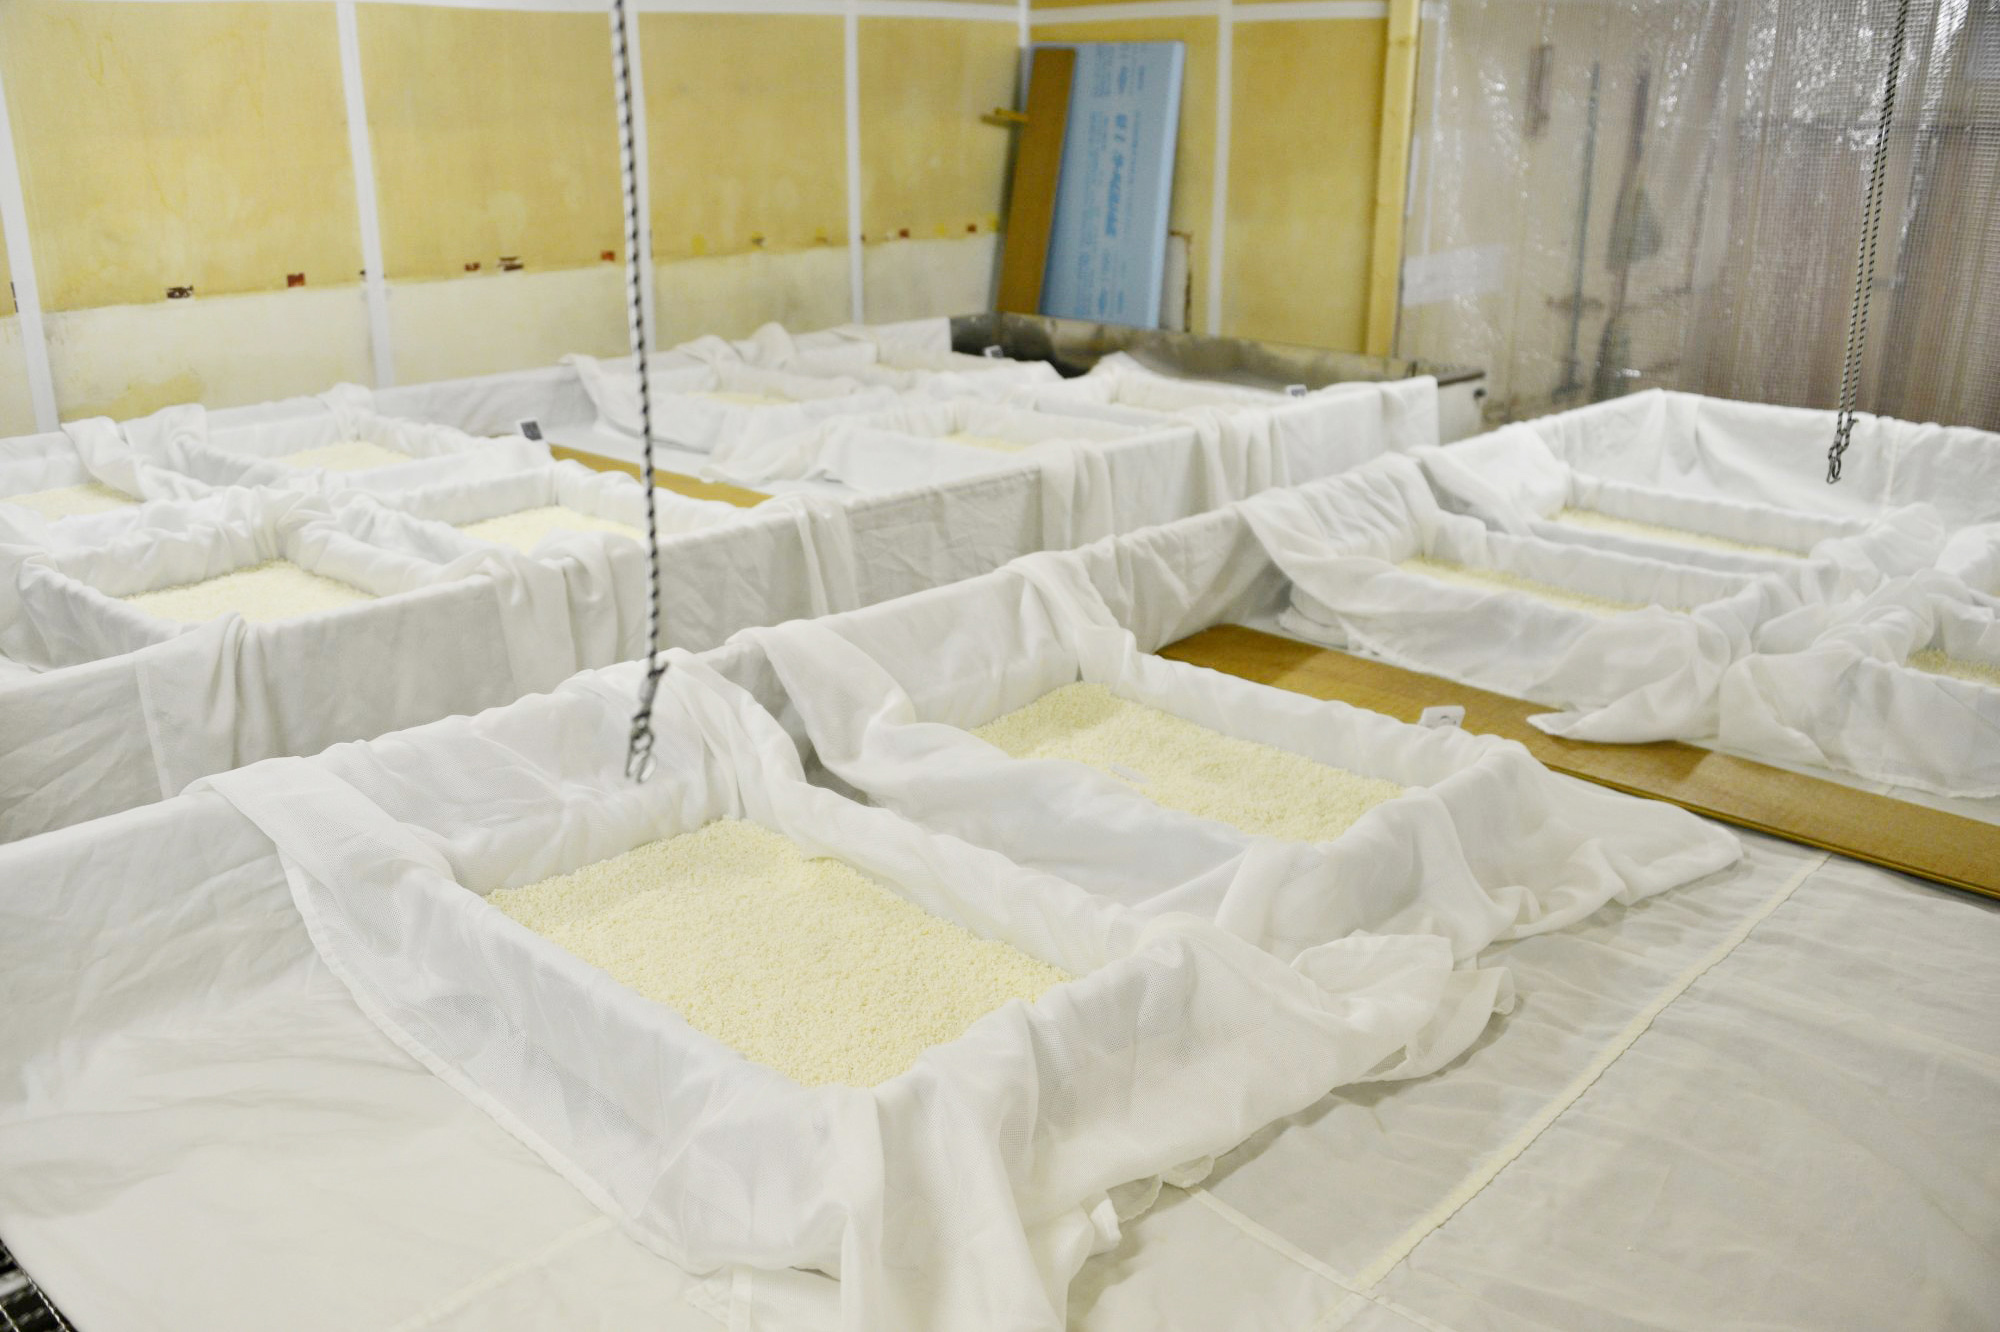
必要以上に添加物に
頼らない造り
素材の力だけで、味をつくる。
香りや味を後から整える方法は、いくらでもあります。私たちが選ぶのは、米と麹と水、芋や麦といった原料そのものの力で勝負する蔵です。亜硫酸をできるだけ使わないナチュラルワインと同じように、グラスに残るのは素材の素直な味わいです。
蔵元の顔が
見える
造り手の言葉が聞こえるお酒を。
群馬、栃木、長野、広島、宮崎。規模は大きくなくても、自分たちのお酒について自分の言葉で語れる蔵元さんばかりです。どんな土地で、誰が、何を考えて仕込んだのか。ラベルの向こうにある物語ごとお届けします。
蔵元紹介
About the Brewery
小野酒造店
[長野県上伊那郡辰野町小野]
元治元年(1864年)明治維新前夜、初代小野庄左衛門正常によって屋号「千歳屋」として創業しました。
創業当初は屋号にちなみ「千歳鶴」の販売を開始しました。
後に「憑の里」と呼ばれていた地名にちなみ、「頼母鶴」と名称を改め現在も地元にて愛飲されています。
小野という土地への想い
小野には酒造りを行う上で欠かせない要素が揃っております。
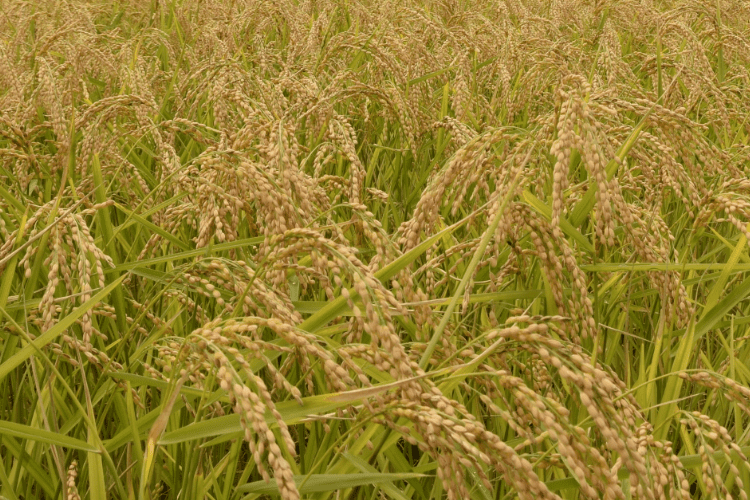
標高810メートル、霧訪山より流れ出る清らかな名水を利用し、米は長野県産美山錦、金紋錦、そして最高の酒米と言われる兵庫県産山田錦。
最高の米、最高の水、最高の環境から美味しい酒が生まれます。
私達は、小野が持つ魅力を酒造りを通して、より多くの人に伝えたい、そんな想いで日々醸造を行っております。
酒造好適米への拘り
お酒の基本、それは酒米です。
高品質なお酒を醸すには、良質なお米が欠かせません。
弊社は最高の酒米と言われる山田錦特等米(兵庫県小野市下東条産、三木市口吉川産)をほとんど全ての特定名称酒に使用。
金紋錦一等米・長野県南箕輪産山田錦一等米もその名を付けた一部のお酒に使用しています。
普通酒は全量美山錦一等米(地元上伊那産が主)を使用。
大吟醸から毎日の食卓のお酒まで小野酒造店は全てのお酒により良い酒米を使用するため、お米の力を活かすため努力して参ります。
蔵人の想い
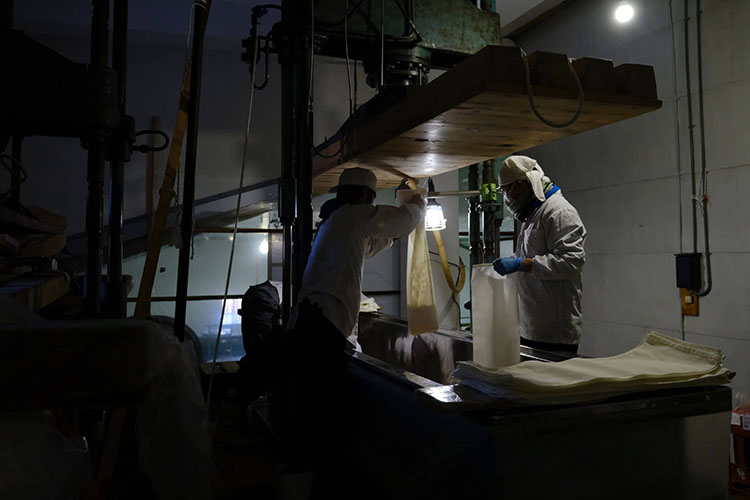
私たちは元治元年の創業より小野にとどまり、小野と共に酒造りに向き合ってまいりました。
私たちの想いが詰まった作品がより多くの方々の日常に小さな幸せを届けられる様、日々の試行錯誤を行いながら酒造りを行なっております。
酒は人に飲まれて初めて完成する。
私たちの想いが、酒という絆を造り出し、皆様の元へと繋がり、縁が生まれる。
そんな事に想いを馳せながら、創業より変わらず今日も蔵に立っております。
※小野酒造店様公式サイトより転載

夜明け前の名を初めてつけた「人気の生一本」フルーティーな香りの日本酒
¥2,310(税込)
昭和59年に誕生した生一本。
その時、出来上がったお酒を初めて口に含んだ瞬間…上品な吟醸香が円やかに口に広がり、一杯もう一杯と杯を重ねたくなる何とも言えない味わい…「こんなお酒飲んだことがない!」鮮烈な感動は今でも鮮明に覚えています。
以後、生一本は夜明け前の代表銘柄として愛され続ける酒となりました。
私が初めて口にした時に感じた感動を是非お客様にお伝えして行きたい…そんな思いを常に持ち続けながら、現在も蔵人一同 酒質のより一層の向上を目指して努力しております。
品名
夜明け前 純米吟醸 生一本
醸造
原料米:兵庫県下東条地区山田錦特等米
精米歩合:55%度数
15度
容量
720ml
保管方法
冷暗所(開封後は冷蔵庫)
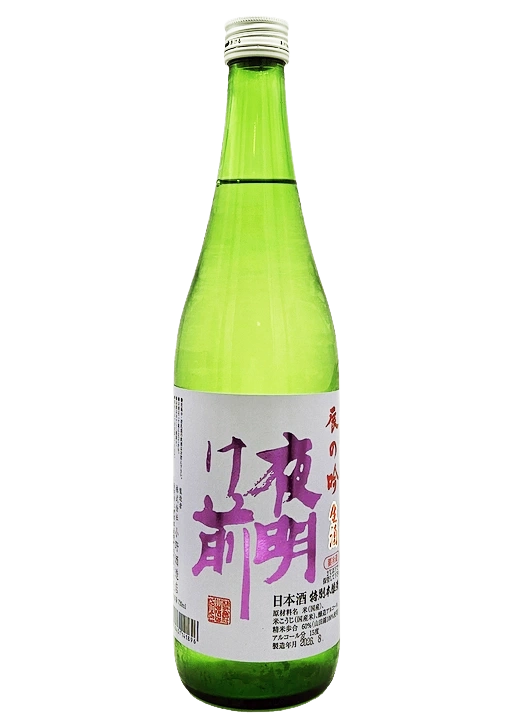
夜明け前 特別本醸造 辰の吟 生酒
¥1,925(税込)
[醸造]
原料米:兵庫県下東条地区山田錦特等米
精米歩合:60%
[度数]15度
[容量]720ml
[保管方法]開封前も冷蔵庫

純米吟醸 姉御酒
¥2,200(税込)
[醸造]
原料米:辰野町産山恵錦
精米歩合:55%
[度数]12度
[容量]720ml
[保管方法]冷暗所(開封後は冷蔵庫)
島崎酒造
[栃木県那須烏山市中央]
嘉永二年よりこだわり続ける酒造り。
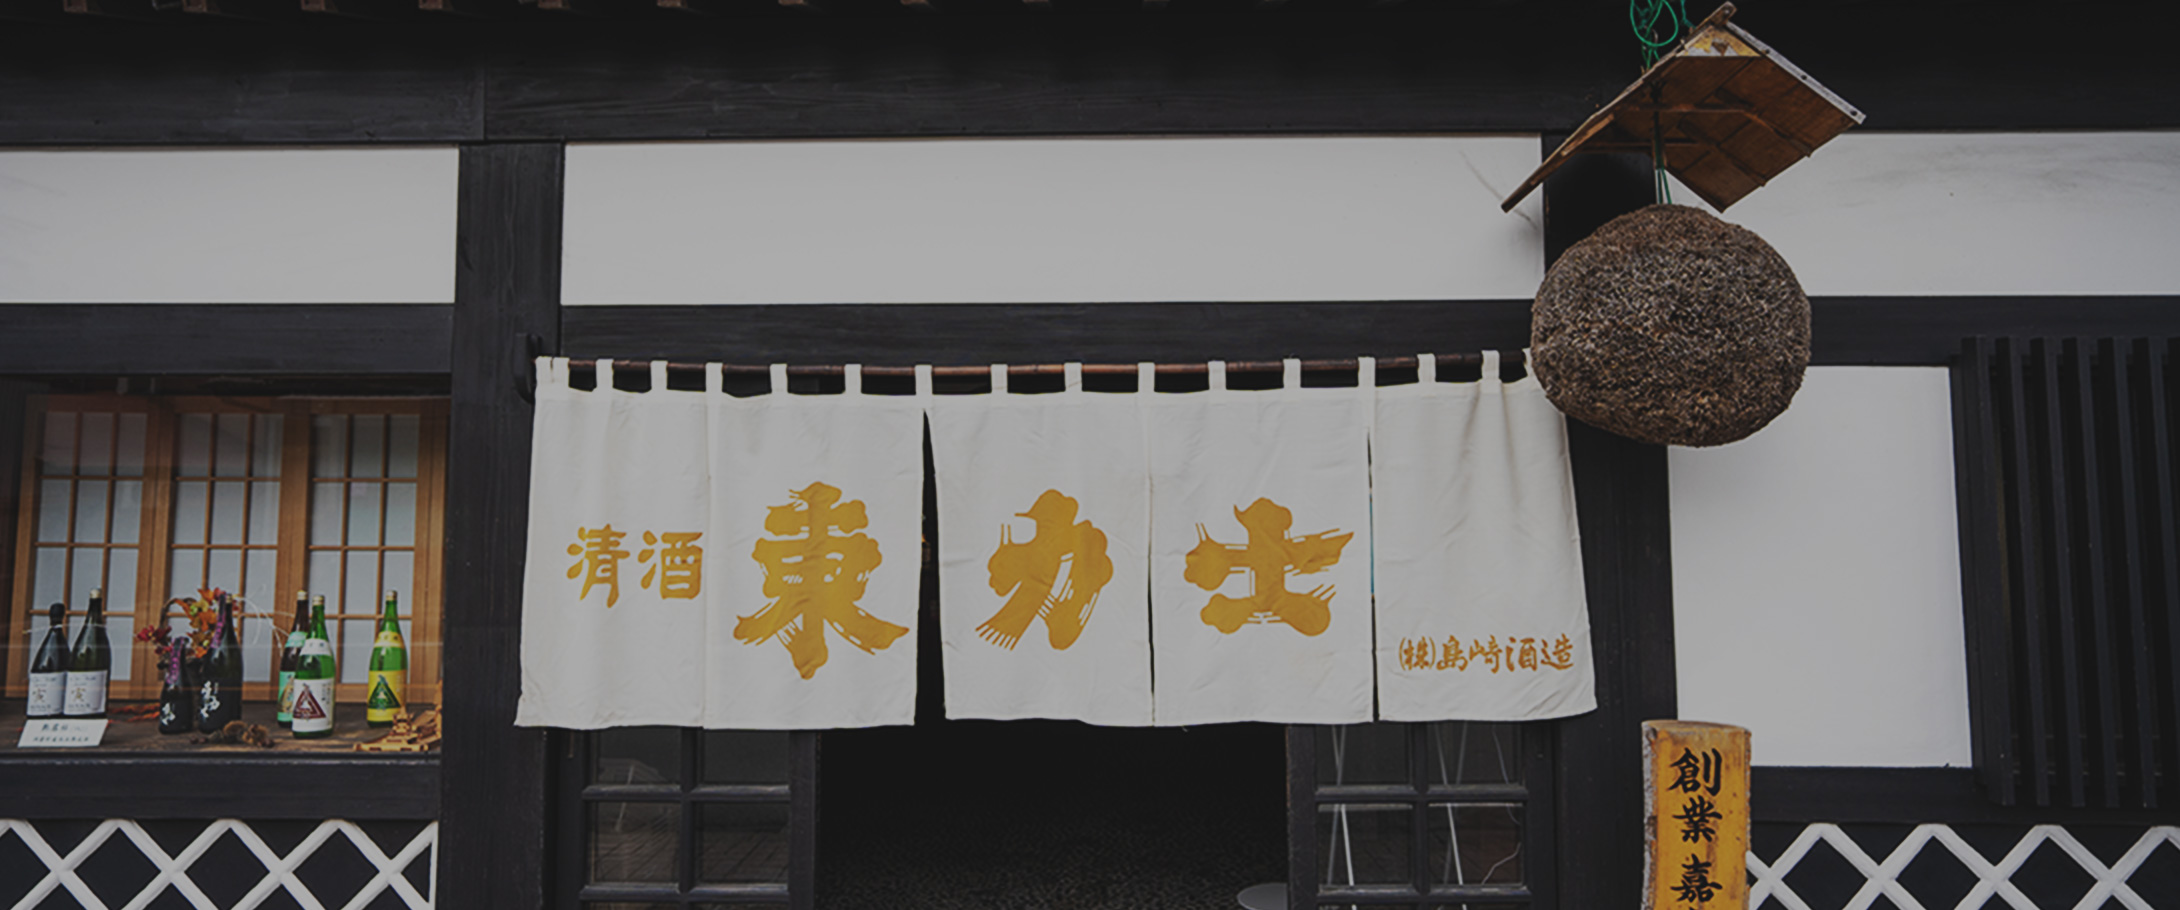
清酒 東力士(株式会社 島崎酒造)は栃木県那須烏山に位置する酒蔵です。
嘉永二年(1849年)以来、170年もの長き年月に渡ってお酒を造り続けています。
那須岳より湧き出ずる伏流水と良質な原料米、長期熟成酒を造り出すのに最適な環境の「洞窟酒蔵」で、日々新たなる日本酒の味わいづくりに挑戦し続けます。
取組で まけぬ銘酒や 東力士
嘉永二年(1849年)、初代島崎彦兵衛が下野国芳賀郡中川村(現在栃木県茂木町)で創業。
2代目の熊吉が現在の烏山に酒造庫を譲り受けました。
誇る銘酒「東力士」という酒名は、熊吉が無類の相撲好きであったことに由来します。
酒
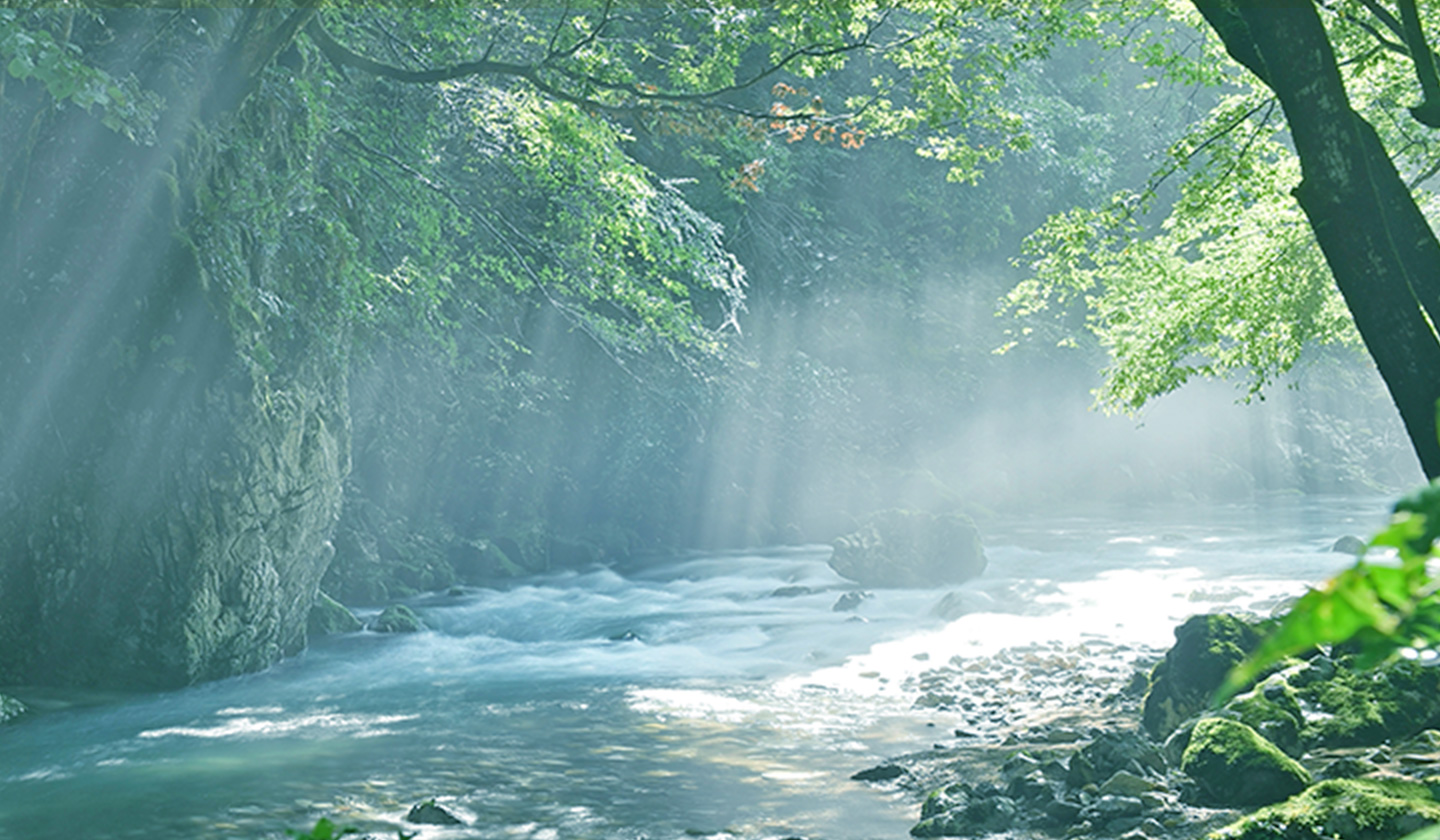
那須岳山麓を源とする一級水系、那珂川の伏流水と、清らかな大地で育った良質な原料米。
自然の恵みから極上の一滴を醸すべく、日々丹精込めた酒造りを行っています。
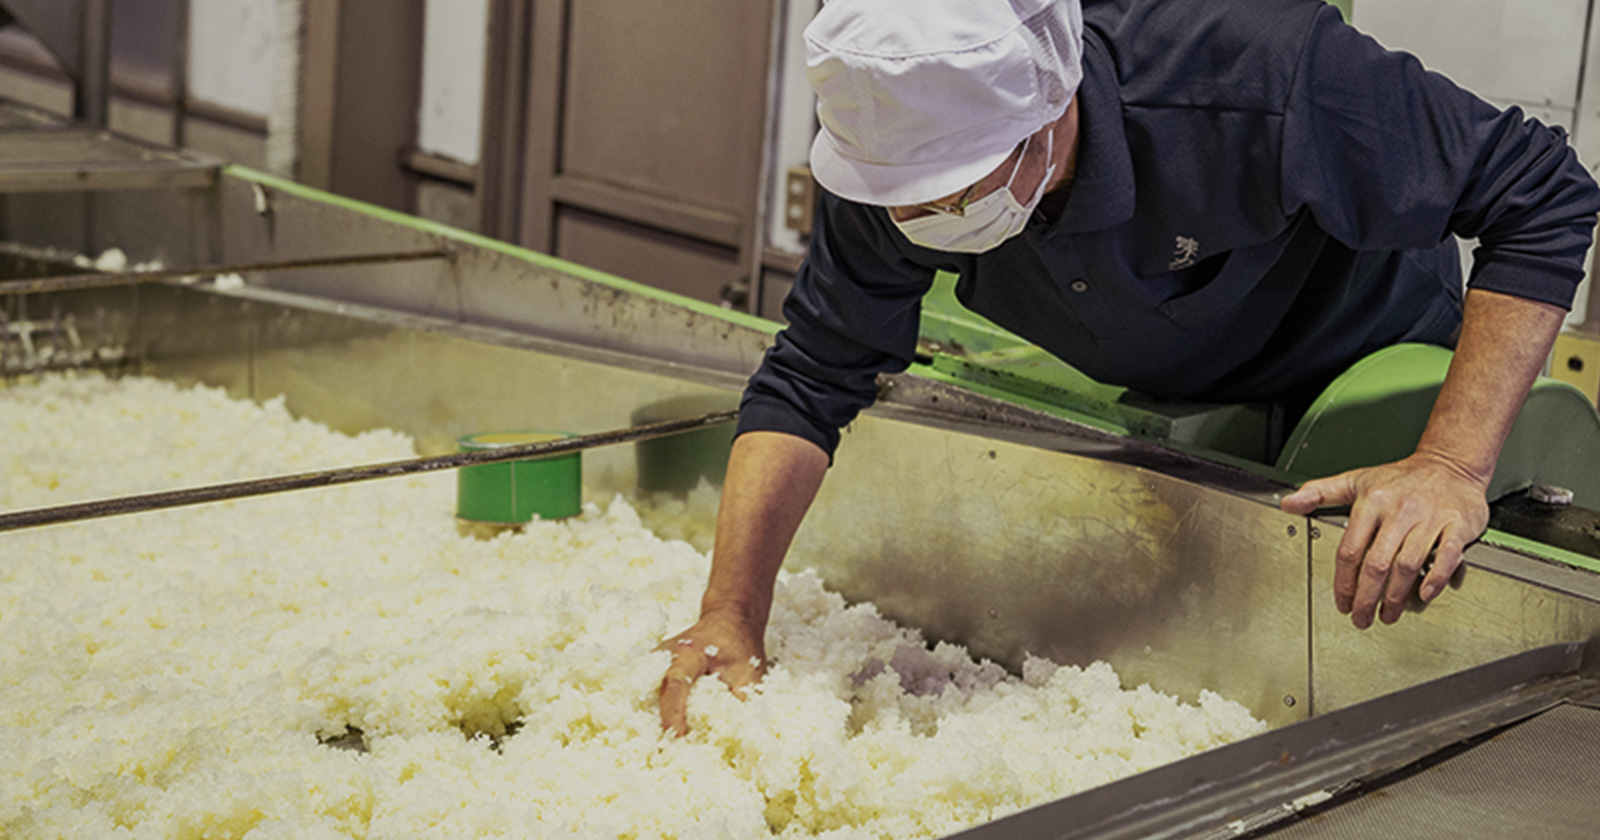
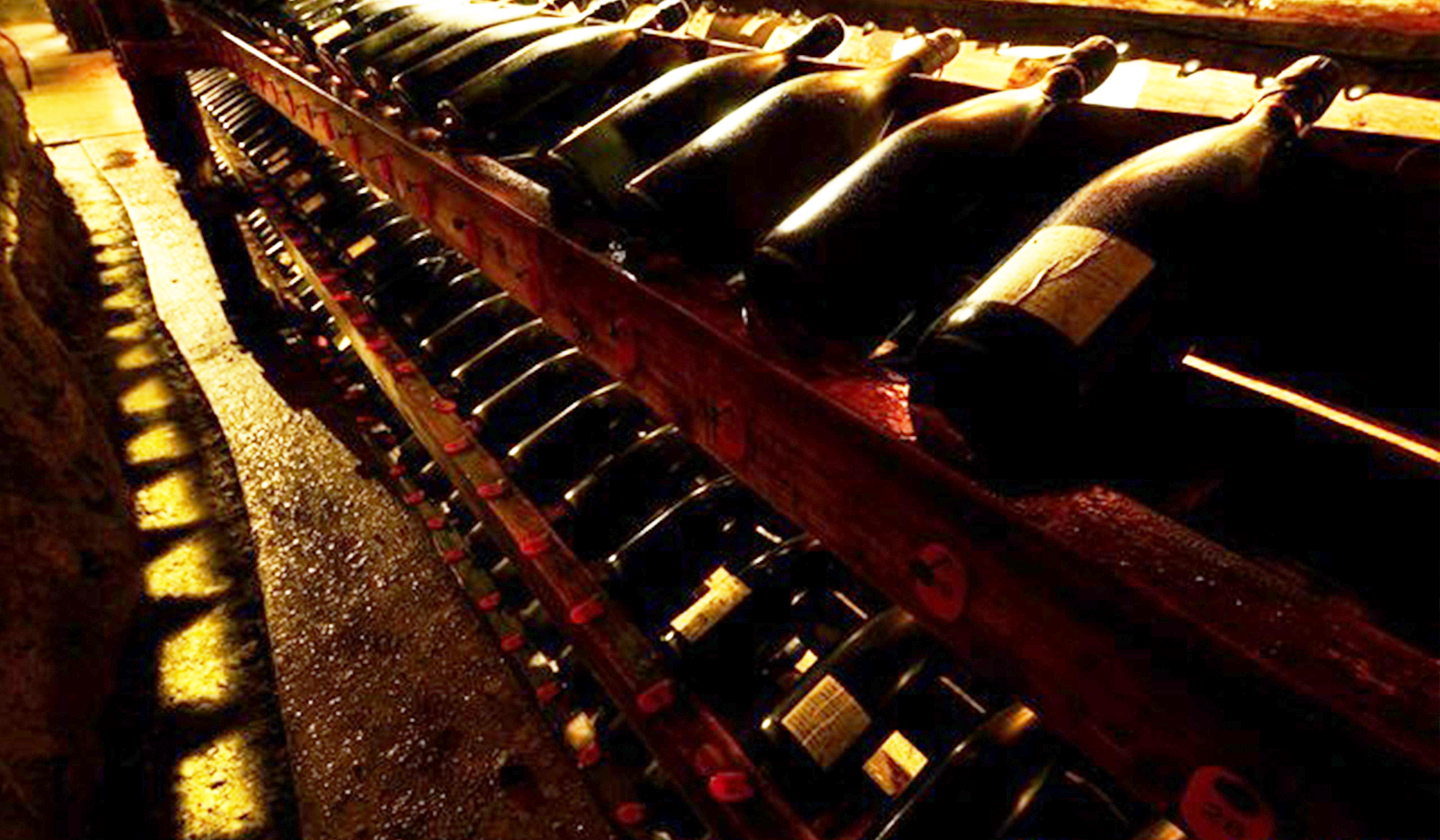
洞窟で熟成させた日本酒は、奥行きのある独特の風味に仕上がります。
熟成
1970年より大吟醸酒を中心とした長期洞窟熟成酒製造への取り組みを開始。
長期にわたる貯蔵・熟成の経験と実績を持つ国内屈指の長期洞窟熟成酒造りの先駆者蔵元として、現在も新たなる日本酒の味わいの創造に向け熟成酒を育て続けております。
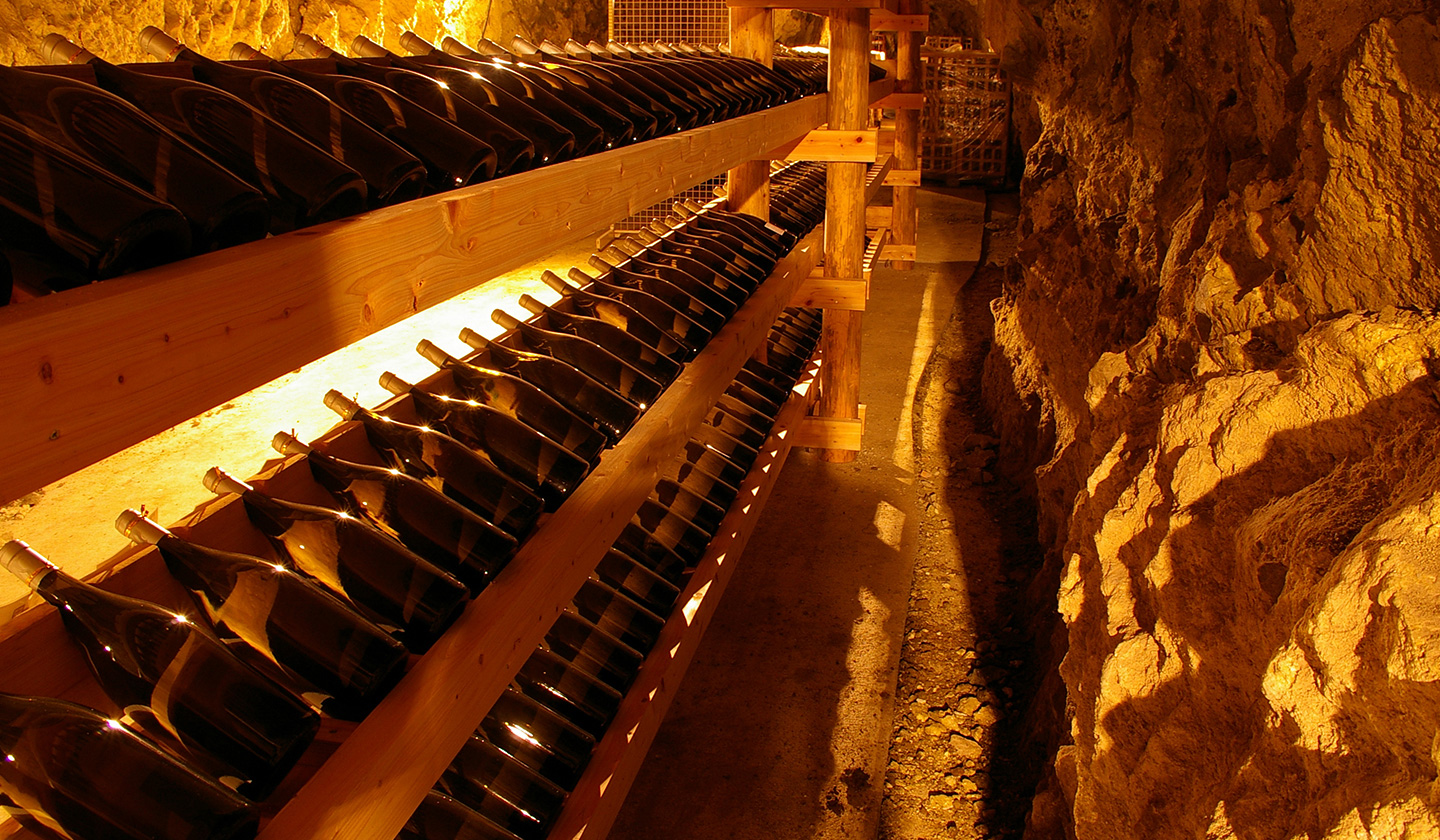
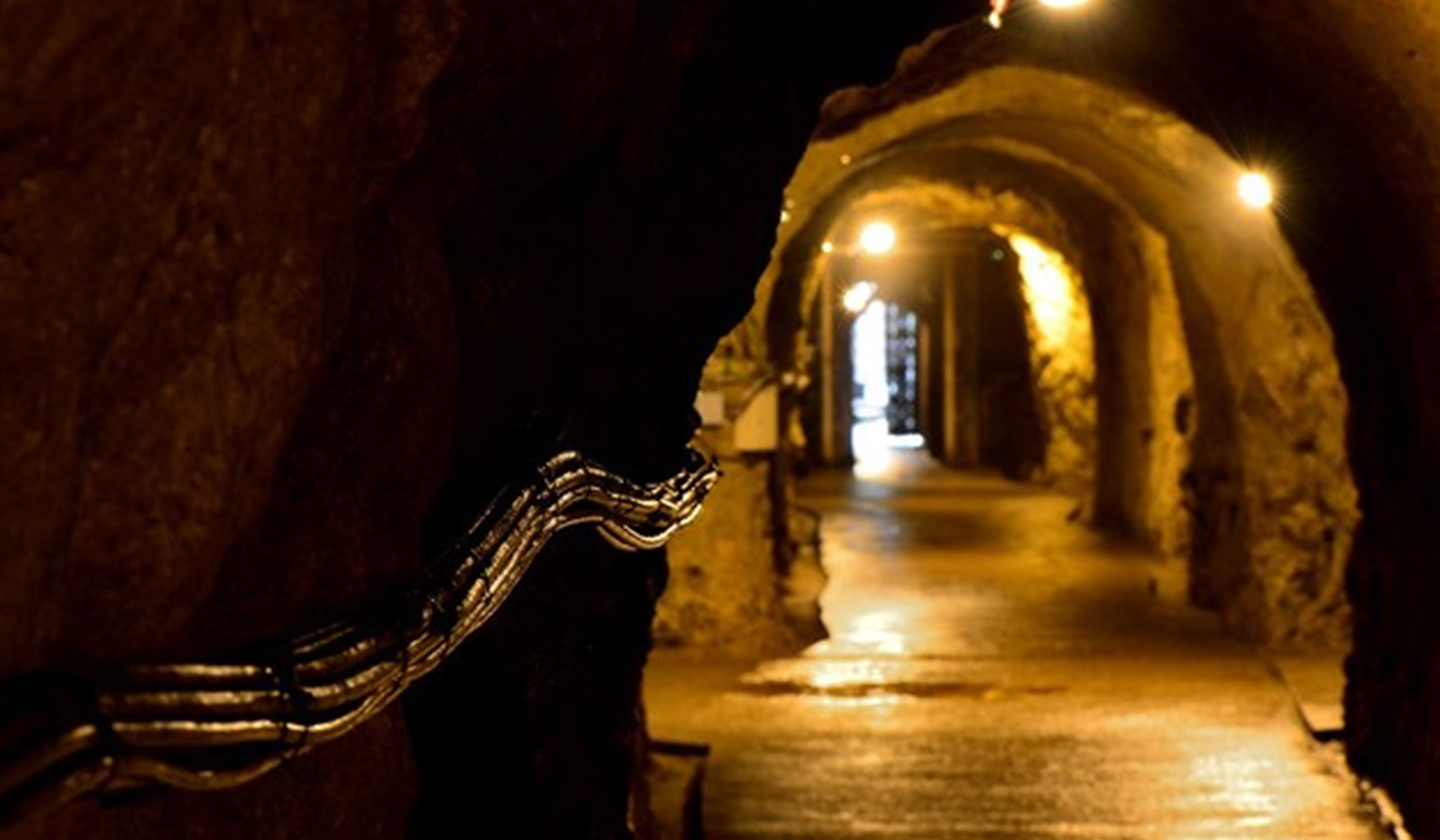
洞窟酒蔵
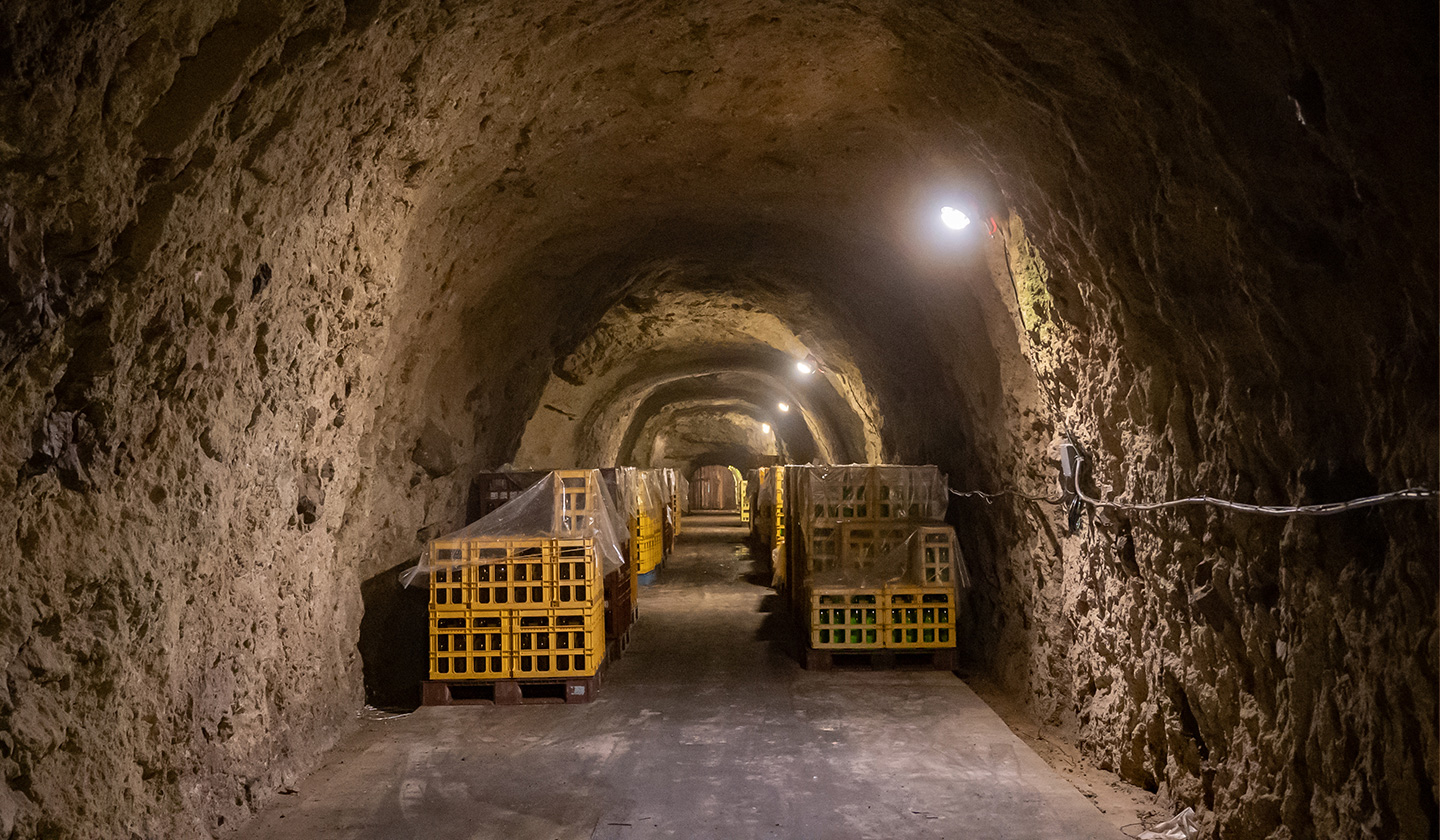
第二次世界大戦末期に戦車を製造するために建造された地下工場跡地。
それが私たちの洞窟酒蔵です。
年間平均気温は10度前後。
日光がまったく差し込まない漆黒の闇は、“熟成酒”を造り出すにはこれ以上ない最高の環境と言えます。
総延長600mのこの空間には現在も約10万本の“酒”が眠っています。
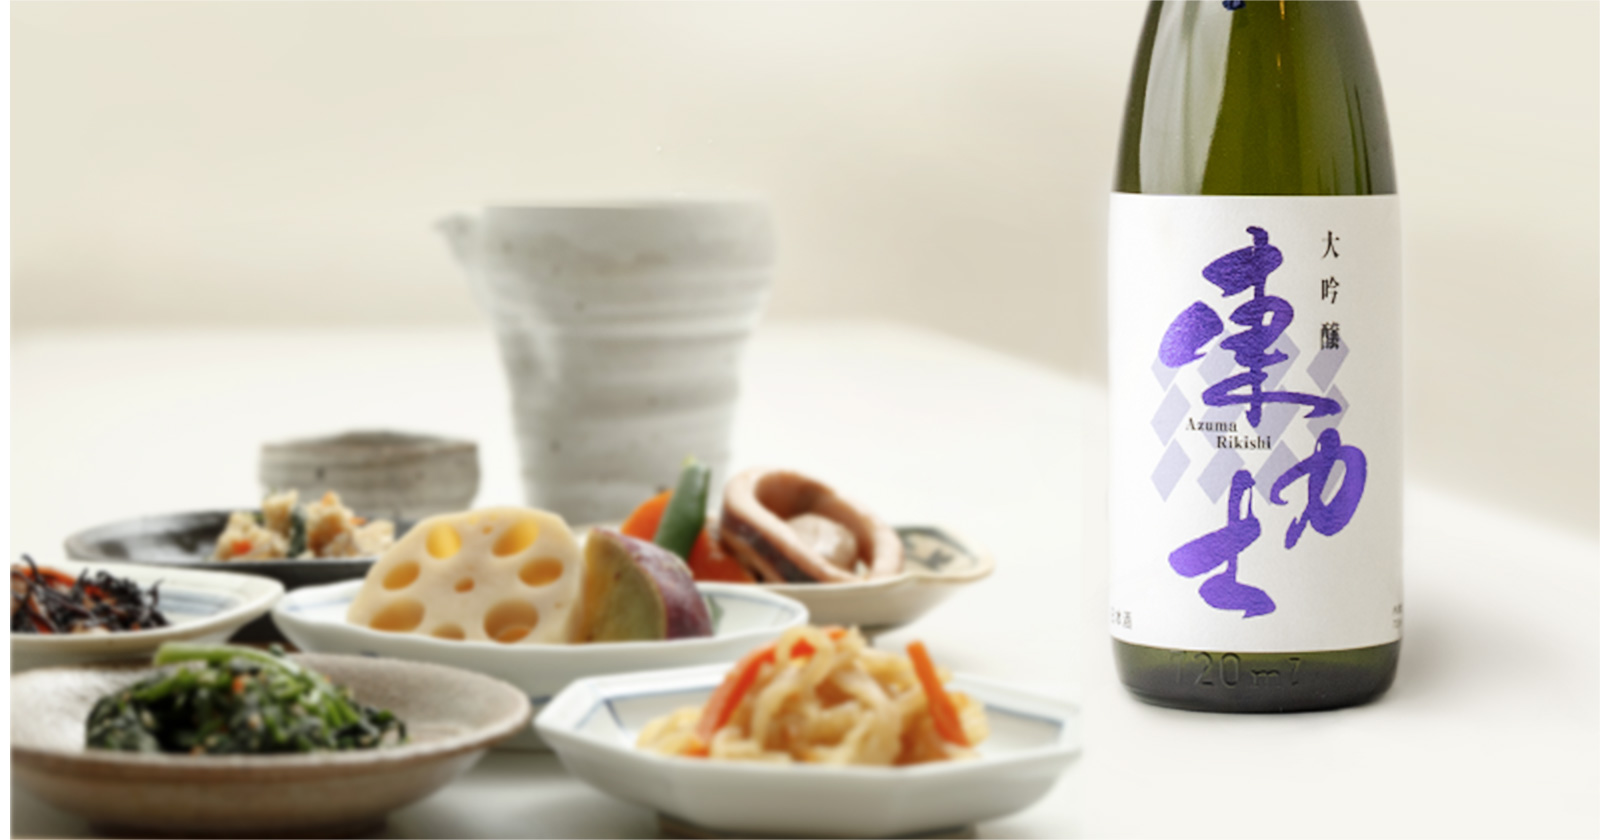
彩る
170年以上の歴史と恵まれた自然環境で造り上げる自慢の日本酒たちは、晩酌や記念日、大切な人との時間に彩りを与えてくれます。
毎日に、いっぱいの幸せを。
※島崎酒造様公式サイトより転載

伝承の技によるお米の旨み、
甘みを存分に表現
¥2,200(税込)
栃木県オリジナルの酒米「夢ささら」を使用した純米吟醸生酒。
華やかな果実香とジューシーでなめらかな味わいです。
旨口の酒造りにこだわり、地酒秘伝の甘口を守り、より良い酒を追求し続けています。
品名
東力士 純米吟醸 夢ささら 無濾過生酒
醸造
原料米:夢ささら
精米歩合:55%
日本酒度:-4
酸度:1.7
度数
15度
容量
720ml
保管方法
冷暗所(開封後は冷蔵庫)

熟露枯(うろこ) 山廃純米酒原酒
¥1,760(税込)
[醸造]
原料米:酒造用国産米
精米歩合:65%
日本酒度:+3
酸度:1.8
[度数]17度
[容量]720ml
[保管方法]10度以下貯蔵が理想的です(洞窟環境に準ずる)

東力士 酔夏 純米吟醸 12
¥1,980(税込)
[醸造]
原料米:酒造好適米
[度数]12度
[容量]720ml
[保管方法]直射日光を避け冷暗所
土田酒造
[群馬県利根郡川場村川場湯原]
土田酒造は、群馬県は川場村という人口3,100人の小さな村に拠点を構える酒蔵です。
創業は1907年、当主は現在6代目。地元では、誉国光(ほまれこっこう)という地酒の名で親しまれてきました。
私たちは関東で唯一、名誉賞を受賞した酒蔵でもあります。
名誉賞とは戦前に行われていた日本酒の品評会(現在の新酒鑑評会にあたる賞)に連続で入賞した蔵だけに与えられる名誉ある賞です。
当時酒蔵数が今の5倍以上ある中で激戦を連続で勝ち抜いた蔵だけに贈られるこの賞は、全国でも数蔵のみが成し得ている快挙。
それぞれの当主が時代の中で、よりよい酒造りを目指し、先鋭的な取り組みで維持繁栄して参りました。
現在は、江戸時代に一般的であった、菌や微生物のはたらきを活用した生酛(きもと)造りで日本酒を造っています。
米の旨味を最大限に引き出し、日本酒の多様性や複雑な味わいを楽しんでもらいたい。
私たちはこの技術を次世代へとつなげるべく、日々挑戦を続けています。
現代的な機械設備と江戸時代の製法を融合。
米・麹・水・菌のみで醸しています。
土田酒造は、群馬県は川場村という人口3,100人の小さな村に拠点を構える酒蔵です。
創業は1907年、現在6代目当主が蔵を率いています。
江戸時代に一般的であった菌や微生物を活用した生酛(きもと)造りという手法で日本酒を造り、近年はスキンケア商品や食品、雑貨まで展開しています。
関わるすべての人と、味わい・楽しさ・喜びをわかちあう酒造りを目指して。
菌を活かした醸造技術を継承すべく、私たちは挑戦を続けます。
酒造りの哲学
私たちは、菌や微生物の力、そして先代たちの技術を信じています。
だからこそ、全量を生酛(きもと)仕込みで、余分なものを加えず 目に見えないものを導き促し続ける酒造りにいきつきました。
造り手である私たち自身が、まず楽しんで造ること。
米のうま味を引き出し、日本酒の多様性や複雑な味わいを楽しんでもらいたい。
飲み手、造り手、すべての人に、いい時間を。
私たちは醸造技術や日本酒文化を次世代へと継ぐべく、日々挑戦を続けています。
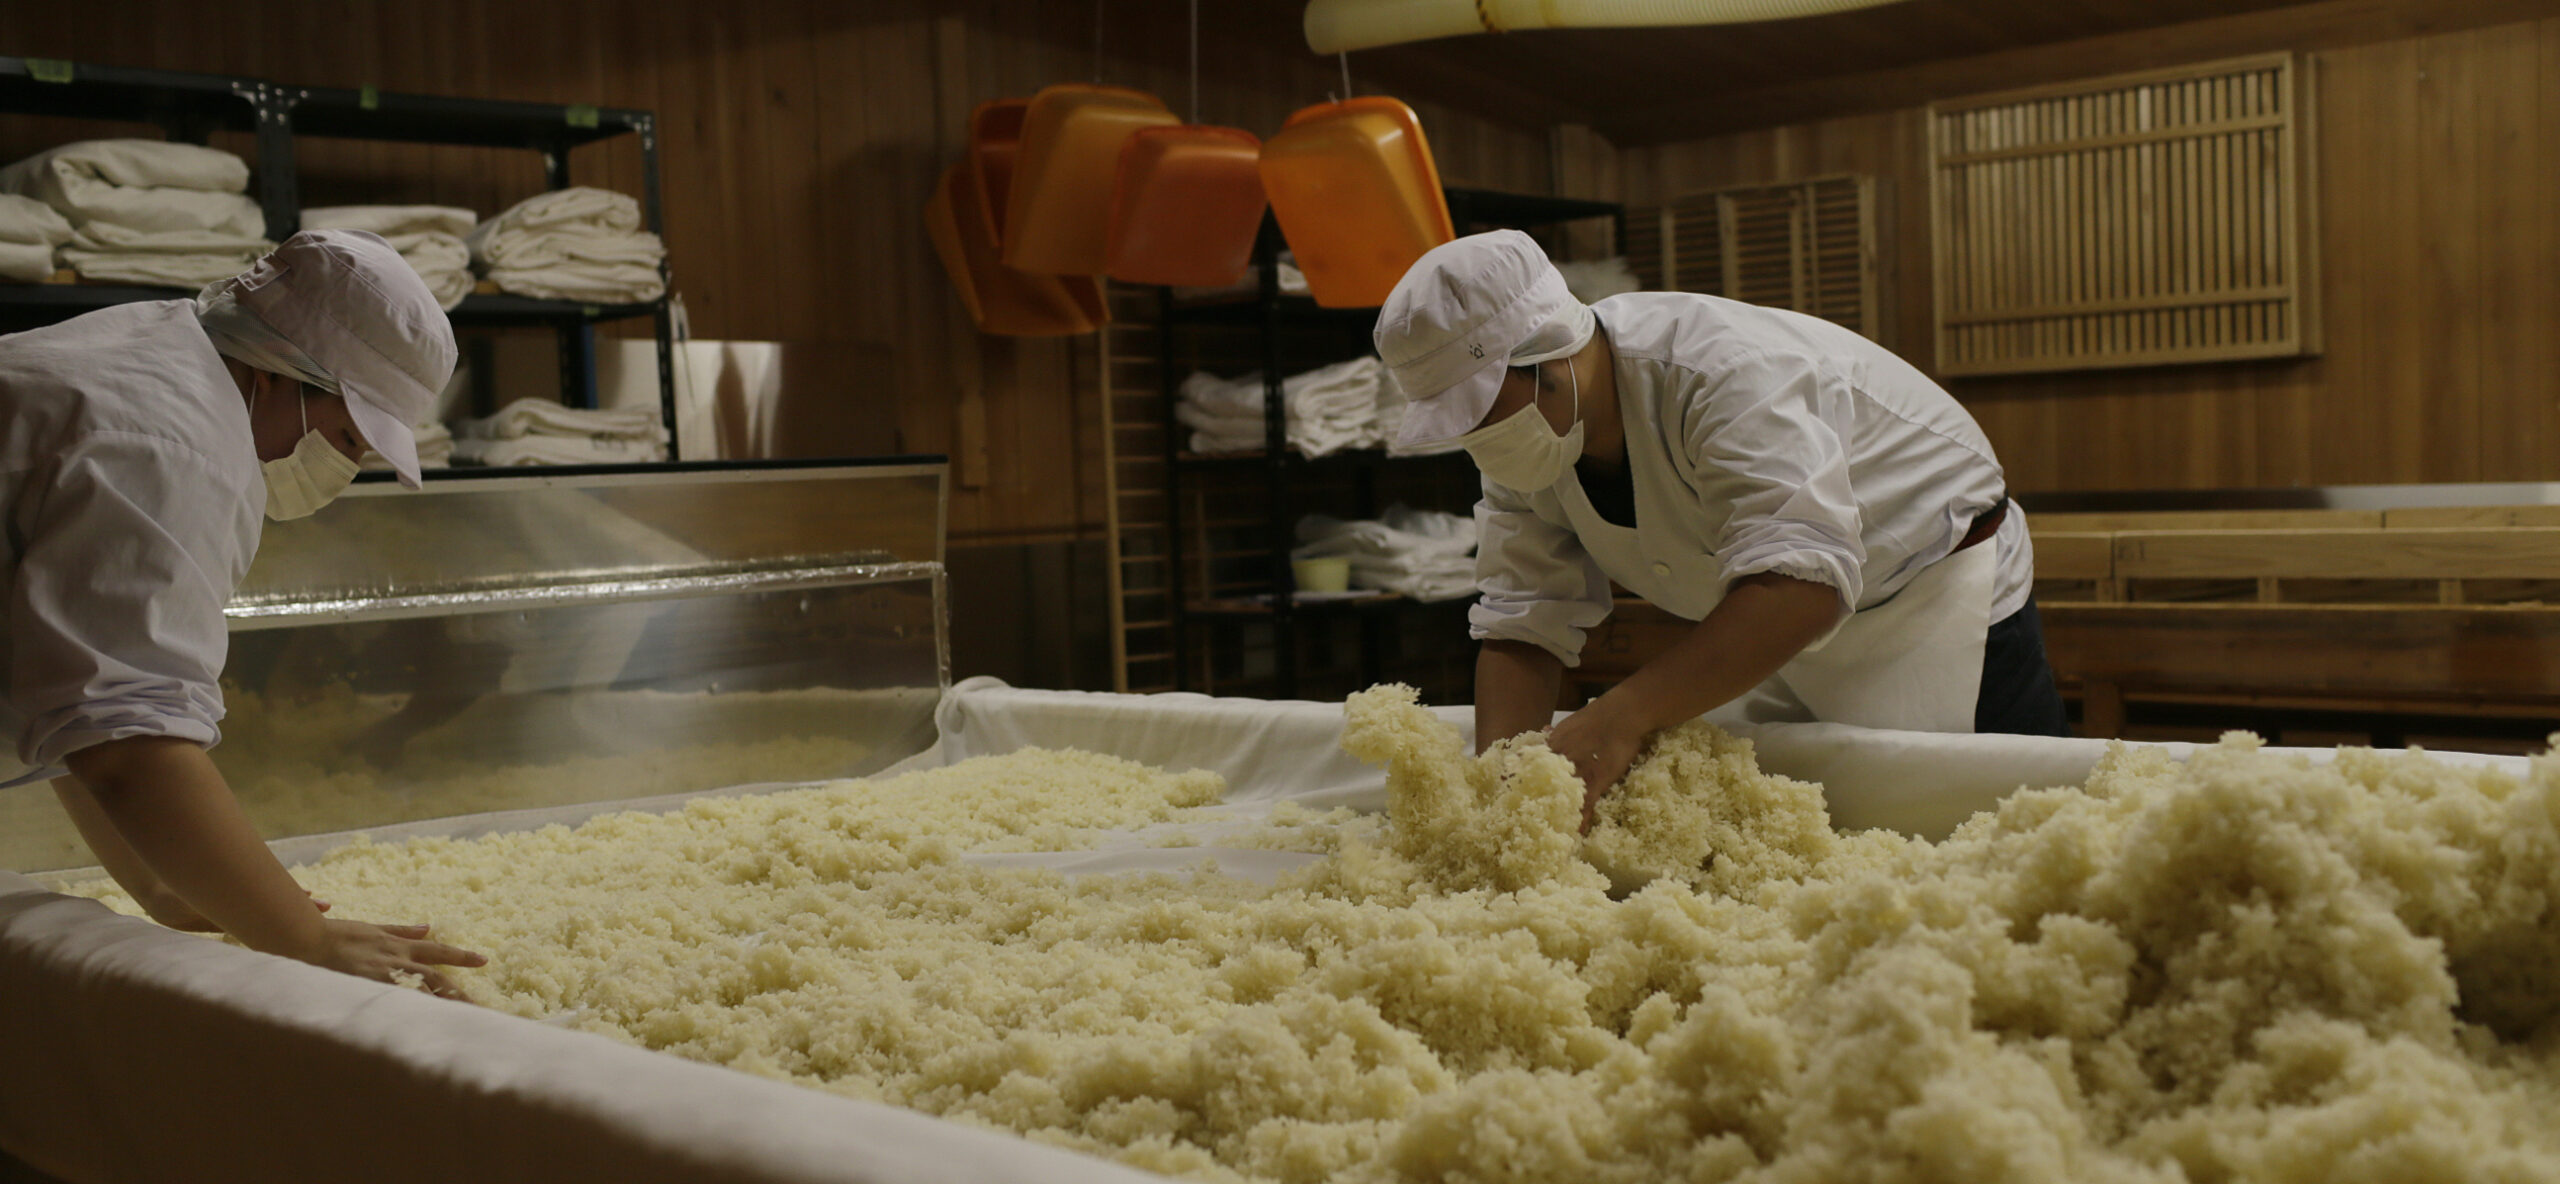
技術と手法
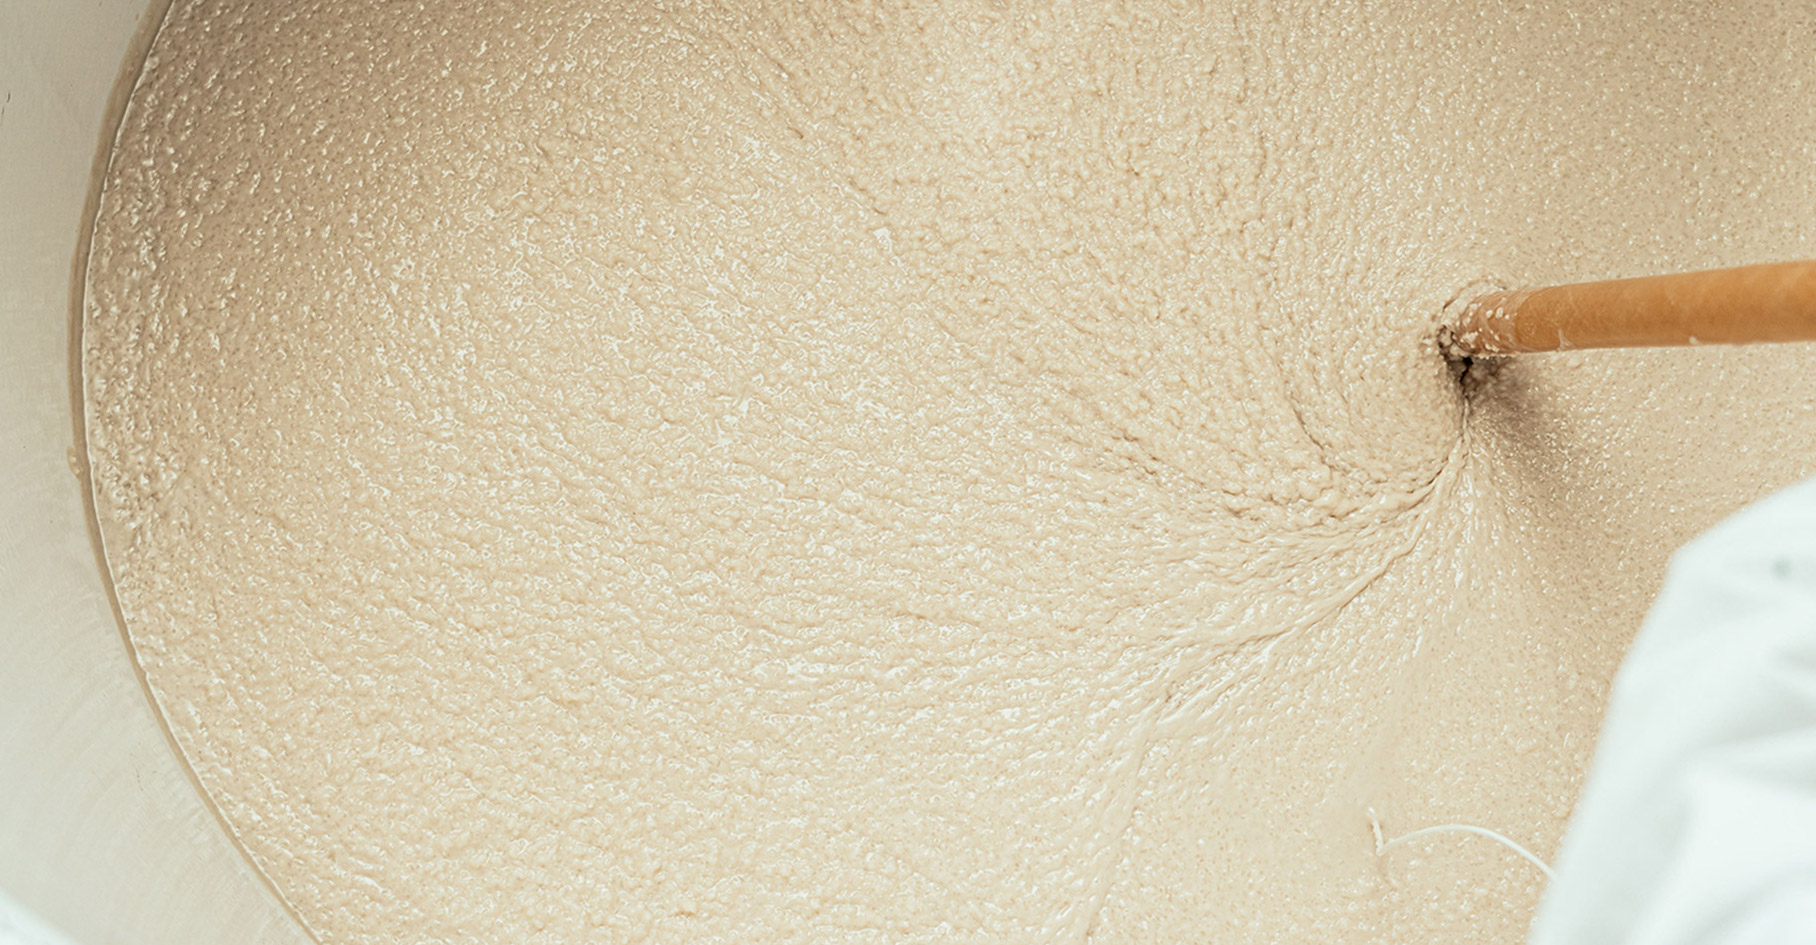
私たちの醸す日本酒はすべて、 米、水、麹という3つの材料と菌のみで造ります。
蔵にすみついている乳酸菌や色々な微生物の活動を導き促す生酛(きもと)造り。
この江戸時代の製法を、現代的な機械設備の中で貫いています。
偶発性を大切に、菌の力を引き出す技術を培い、日々発見や検証を繰り返す。
味の違いや複雑さが楽しめる造り方である一方、菌という物言わぬ生き物が相手ゆえの常に失敗とは隣合せの製法です。
それでも、「米の味や複雑味を引き出すべく、低精米且つ食用米で酒を造る」「味のバリエーションをもつ」「どんな米でもうまい酒にする」
そんな信念を持って、個性豊かな酒を醸しています。
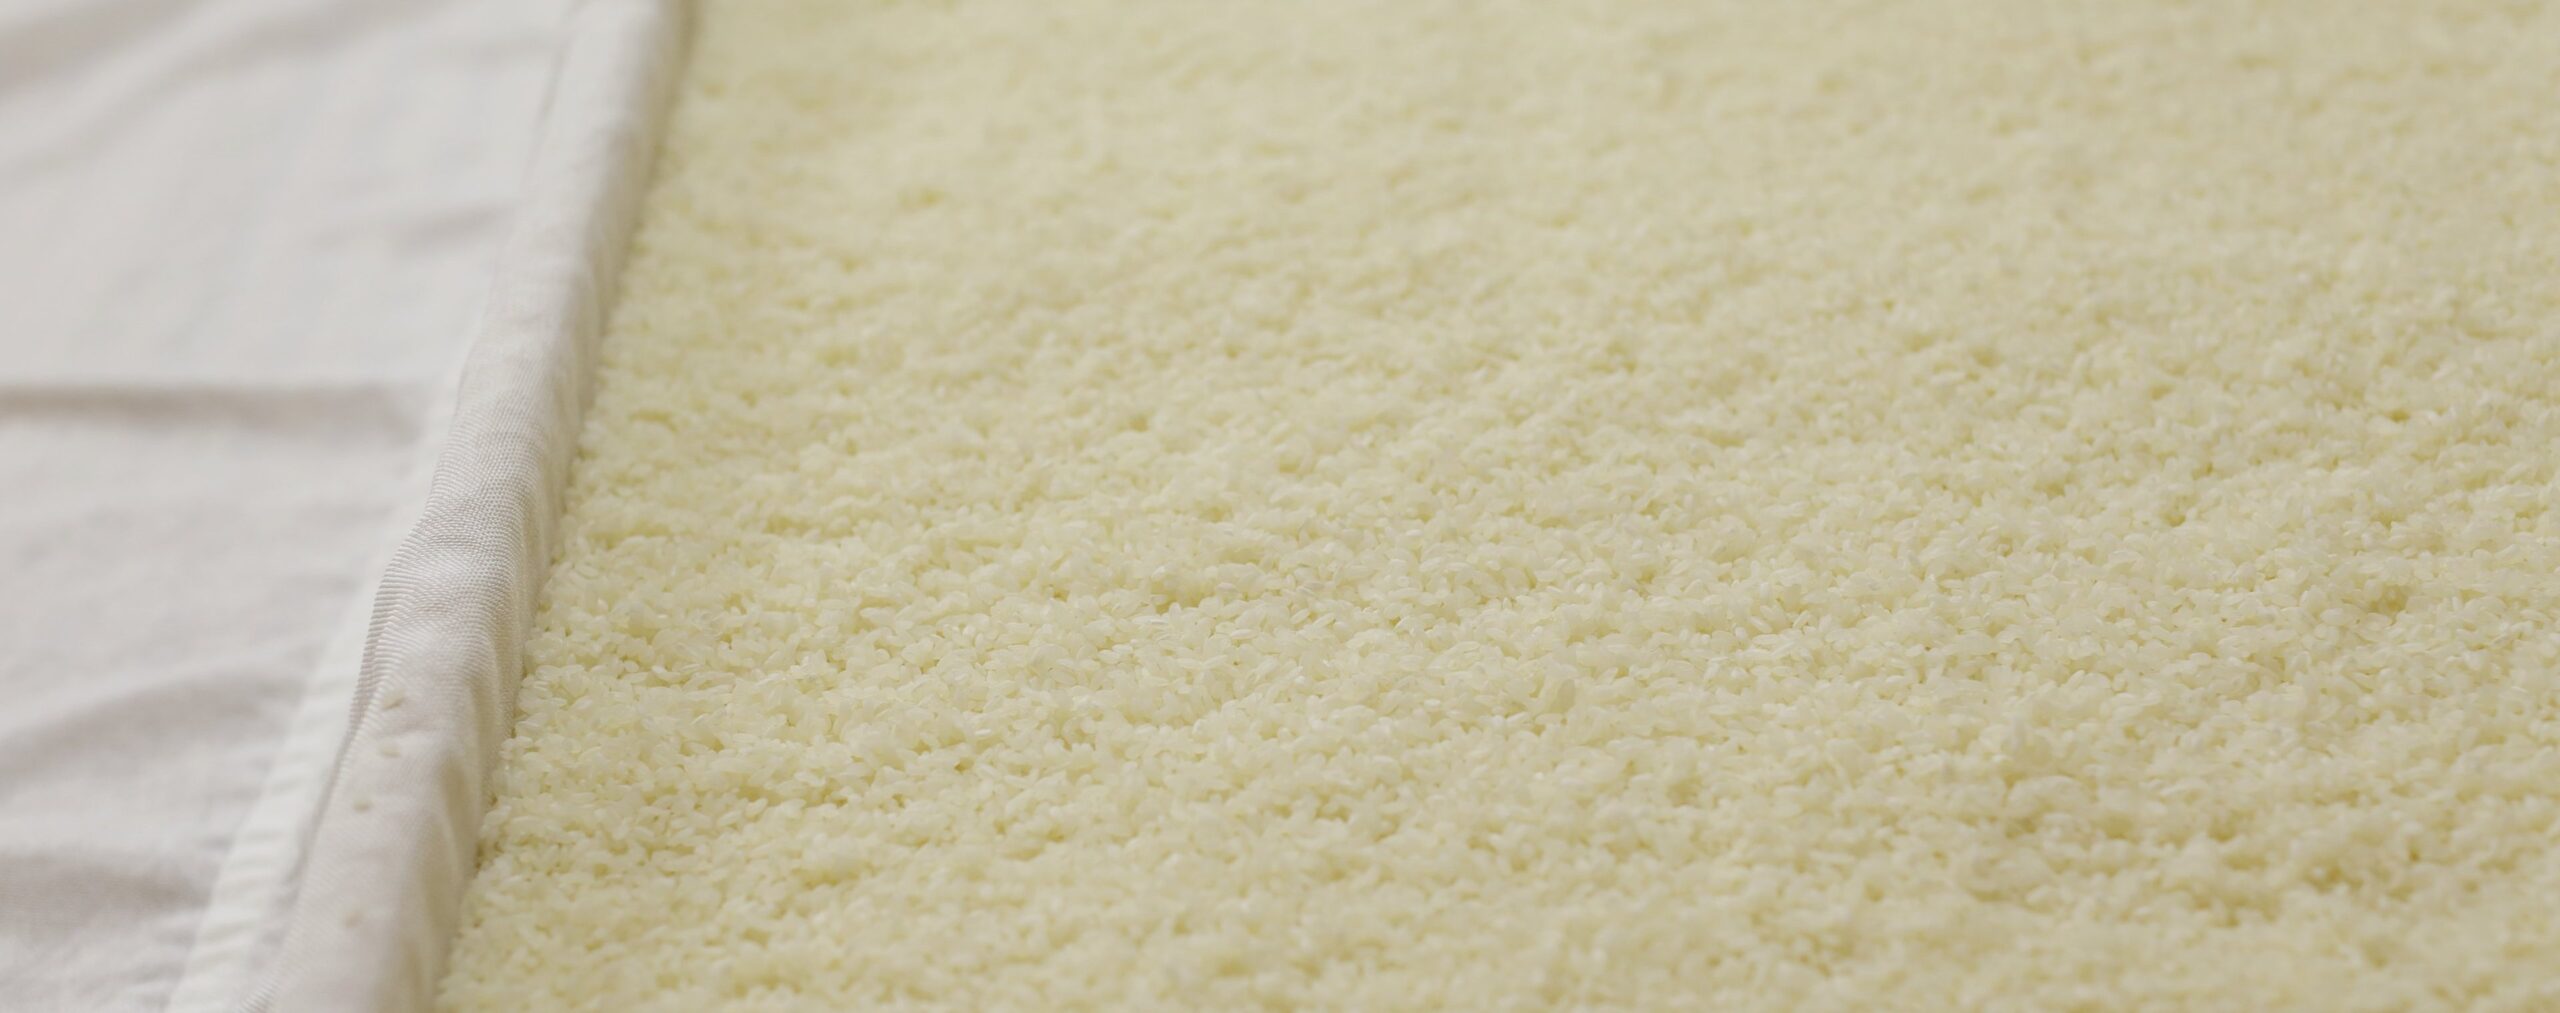
米と精米歩合
米は酒米ではなく食用米(食べるお米)を使用し、できるだけ削らず(磨かず)日本酒にしています。
委託製造により他県のお米のご依頼があるとき以外は、群馬県産です。
発注は、「群馬県産米、3等以上、60%、品種指定なし」。
情熱をもって米作りに取り組む地元農家のお米を、どんな米でもうまい酒にしていきたいという思いをもって日々技術を磨いています。
また、ここ数年は、極力、米を削らないことにもこだわっています。
目的は米のうまみをまるごと日本酒にすること。
そして、原料を使いきること。
かつての造り方では、精米に1日以上を要していたため、エネルギー削減にもつながるのです。
私たちは、今後も食べるお米を食べる時と同程度にしか削らずにうまい酒を造ることを追求していきます。
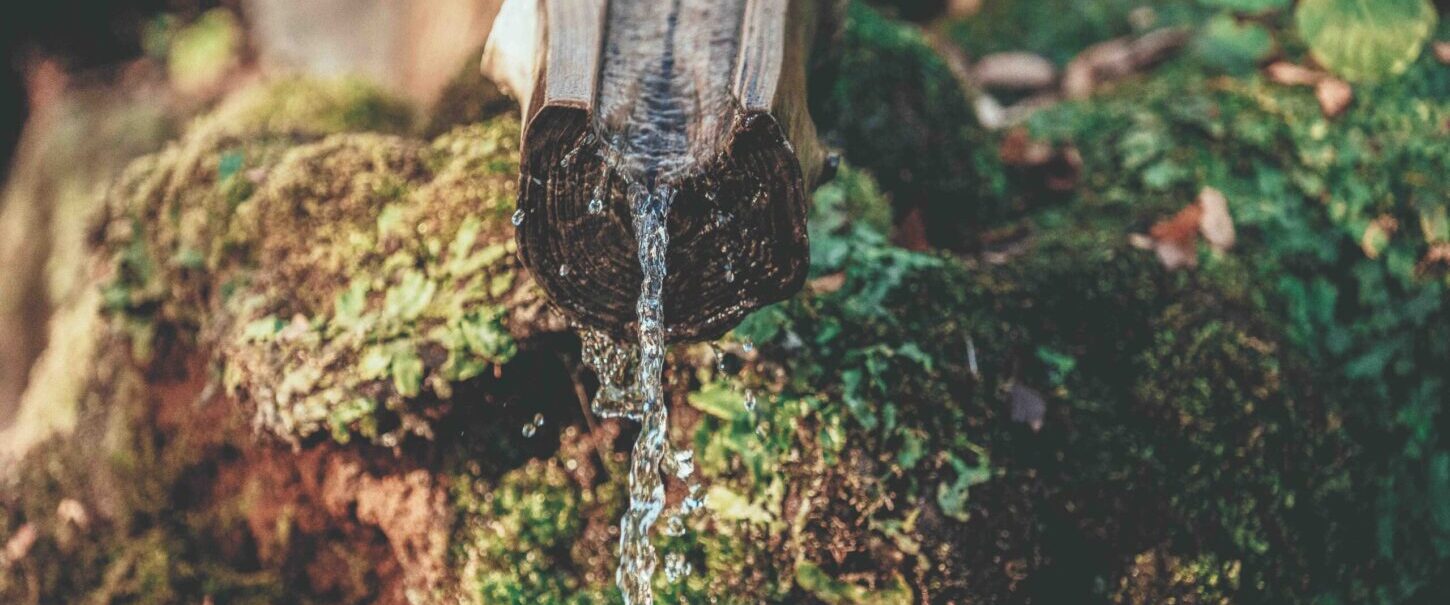
水と山々
土田酒造で造られるすべての日本酒は、約50年をかけて自然濾過された水で醸しています。
日本百名山のひとつである武尊山の伏流水であり、私たちが行っている酒造りに非常に合った水質です。
活性炭濾過もせず、水の硬度を変化させる調整剤も入れずにそのまま使っています。
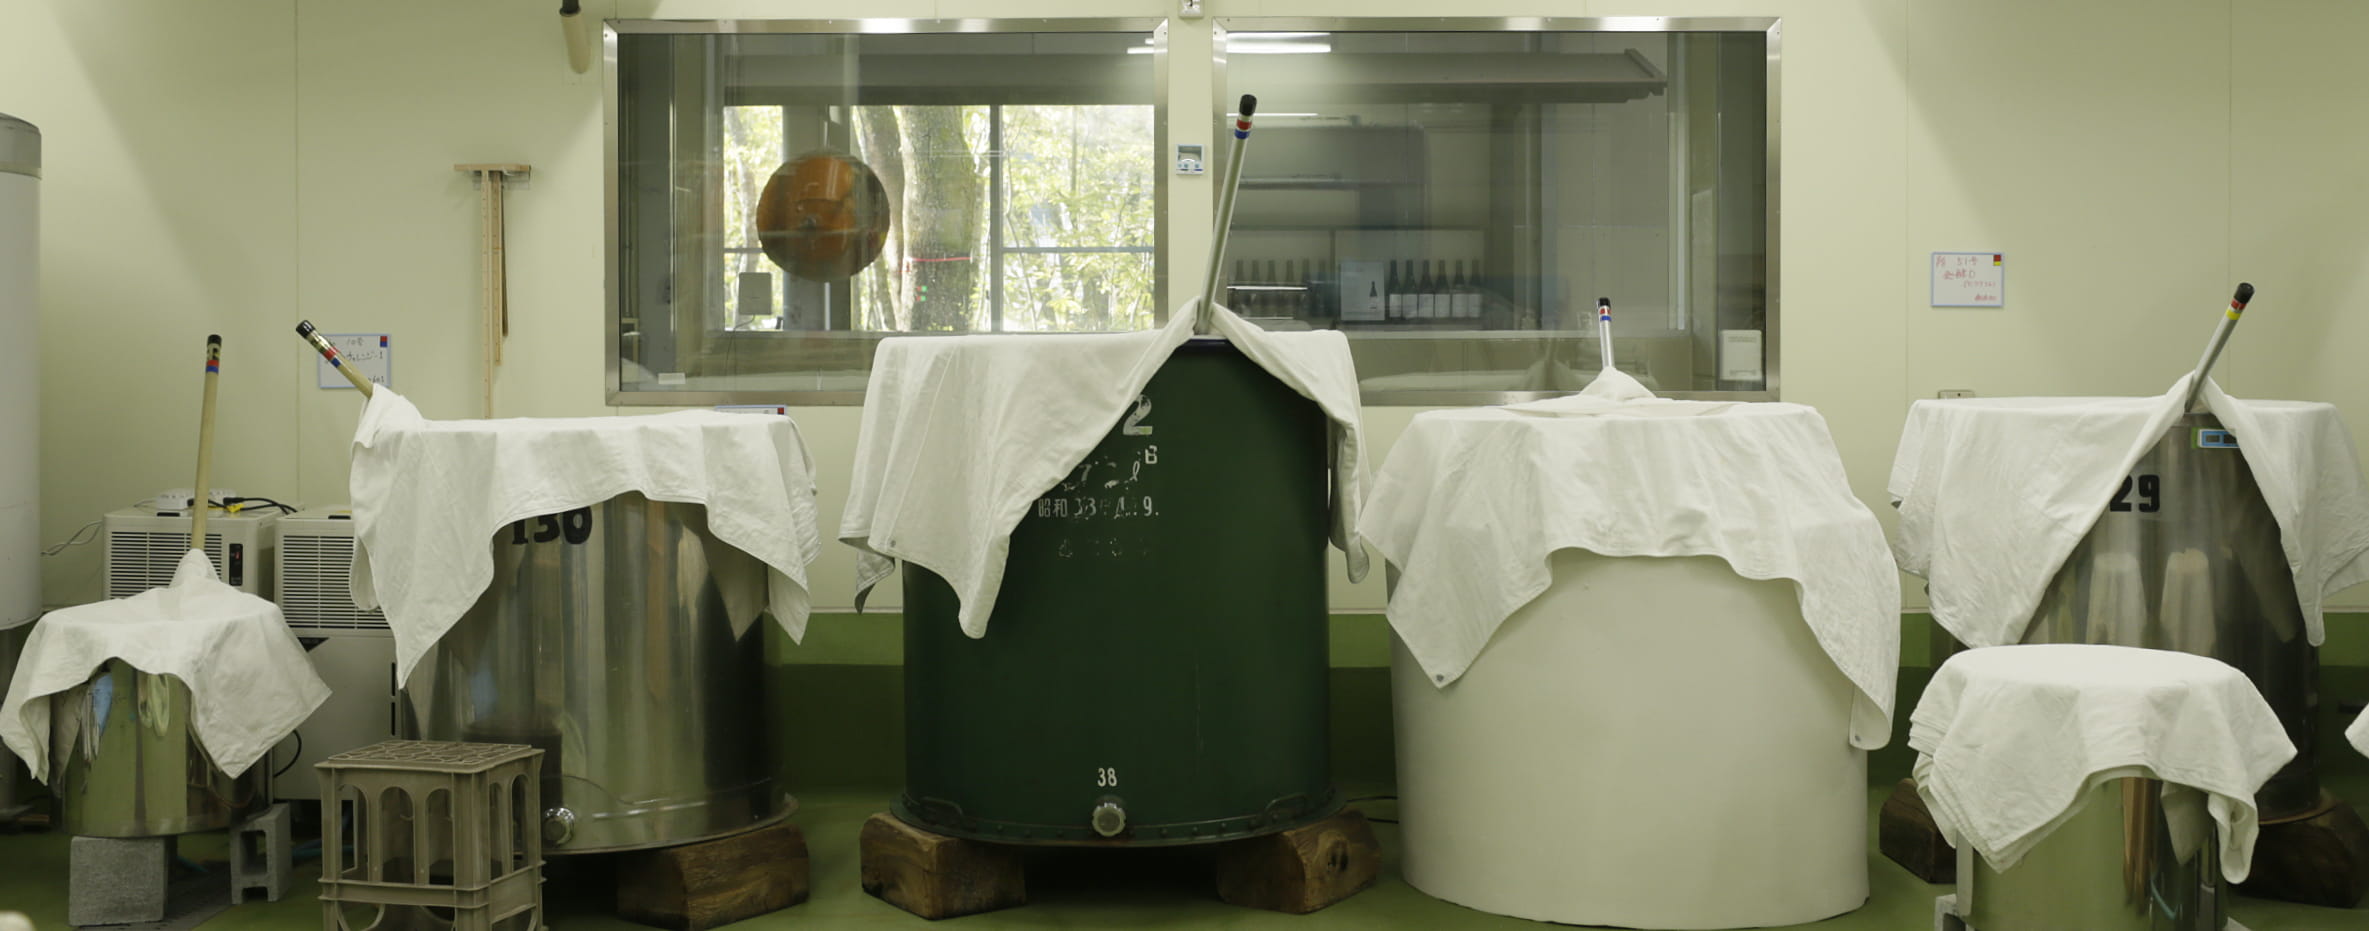
菌と空気
生酛(きもと)造りとは、蔵にすみついている乳酸菌が増えるように環境を整えていくという造り方です。
また、添加物を一切加えないということは、菌という生き物をのはたらきを導き促しながらうまい酒に仕上げていくことを意味します。
昔ながらの酒造りは神経を使い手間もかかりますが、わからないことの方が多い宇宙の法則の中でほんの僅かでも何かが分かることや「生み出す」楽しさを感じながら日々酒造りをしています。
蔵人同士、「米の味をどう出すか」「今、温度をさわるべきか」「菌は本当に降りてくるのか」「麹の割合をどうするか」「酵母の発酵をどう経過させようか」
日々 会話を重ね、杜氏を中心に味を決定していきます。
※土田酒造様公式サイトより転載

新たな土田酒造を象徴する酒 ”シン・ツチダ”
¥1,995(税込)
「酒をもっと自由に造る」を胸に。
今現在、私たちの酒造りへの思いや姿勢を背負った個性豊かな銘柄群です。
日々チャレンジを重ね、技術力を培い、お客様の声などから見出されてきた新しいスタンダード。
群馬の食用米をできるだけ磨かずにおいしい酒を造っていきたい。近代的な酒造設備と伝統的な醸造技術から生まれた、土田酒造の真骨頂ともいえる時代を繋ぐ旨い酒たちです。
是非、ご賞味ください。
品名
シン・ツチダ
醸造
種類:生もと 純米
原料米:群馬県産 飯米
精米歩合:90%
仕込み水:武尊連峰伏流水(関東名水百選)
麹歩合:35%
酒母製法:酵母無添加
グルコース:2.5~3.4
日本酒度:-11~-15
酸度:3.6~4.2
アミノ酸:3.7~4.3
火入れ:2回度数
16度
容量
720ml
保管方法
直射日光を避け常温

Tsuchida 麹99%
¥2,640(税込)
[醸造]
原料米:あさひの夢(群馬県産)
精米歩合:70%
仕込み水:武尊連峰伏流水(関東名水百選)
麹歩合:99%
種麹:焼酎用黄麹菌
酒母製法:生酛
酵母:蔵付き酵母(酵母無添加)
グルコース:9.6
日本酒度:−35
酸度:4.2
アミノ酸:4.1
火入れ:1回火入れ
[度数]13度
[容量]720ml
[保管方法]直射日光を避け常温

土田生もと
¥2,090(税込)
[醸造]
種類:生もと 純米吟醸
原料米:群馬県産 飯米
精米歩合:60%
使用種麹:Roots36、焼酎用黄麹
使用酵母:協会701号
[度数]15度
[容量]720ml
[保管方法]要冷蔵
藤井酒造
[広島県竹原市本町]
広島県竹原市、1863年創業。
藤井酒造は、日本酒「龍勢」を醸す蔵です。
この場所には、長い時間が流れています。
土地があり、季節がめぐり、人の営みが重なってきました。
酒造りの軸は、Ambient Fermentation(環境発酵)。
蔵に棲む微生物の働きを基盤に、この土地、この蔵ならではの味わいを醸すことです。
竹原
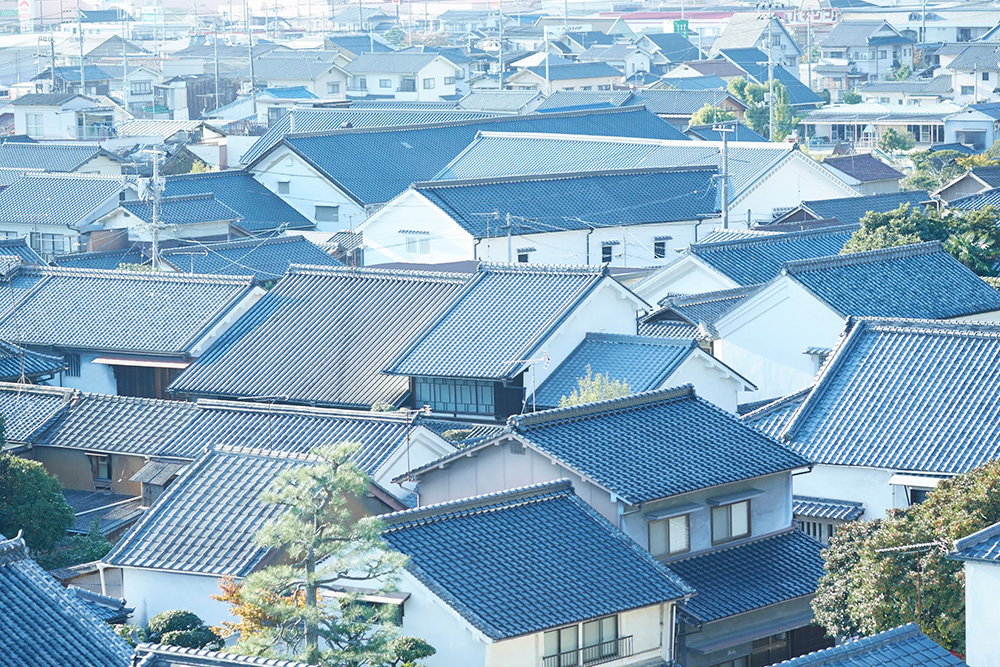
瀬戸内海と山に囲まれた、穏やかな町。
仕込みには、花崗岩の層を通って湧く地下水を使います。
温暖で、雨の少ない瀬戸内の気候。潮を含んだ風が、蔵を抜けていきます。
この土地の性質が、蔵の環境を通じて、酒に写ります。
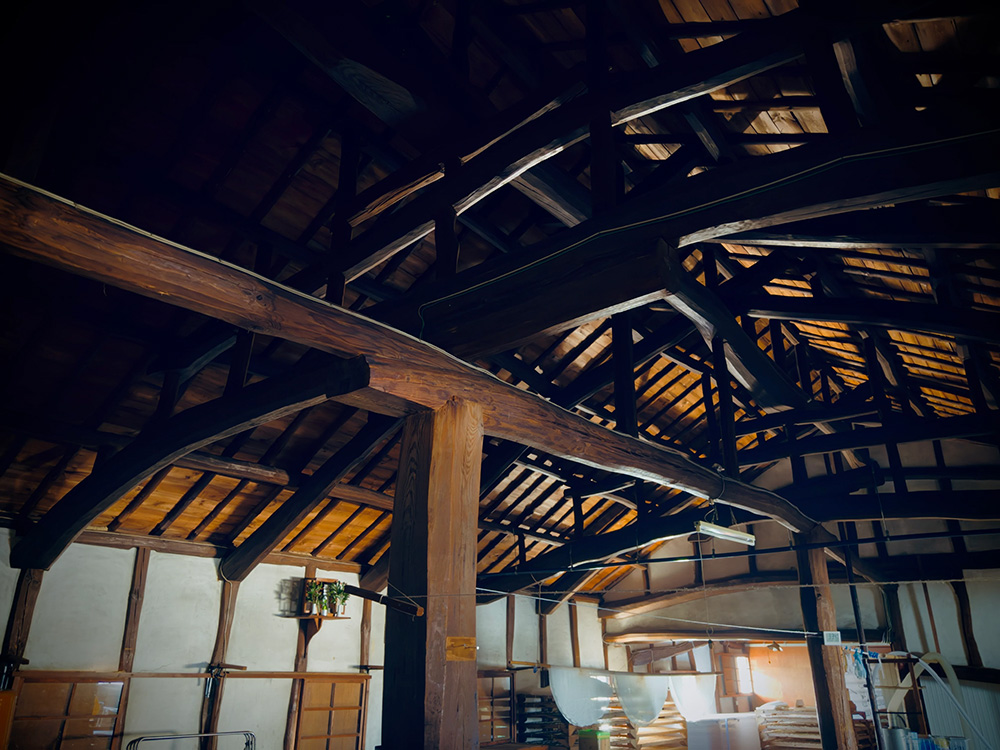
蔵
梁、土壁、木桶。
蔵には、目に見えない微生物が棲んでいます。
酵母や乳酸菌、まだ働きの分かっていない存在まで。
その顔ぶれは少しずつ入れ替わり、関係も、年ごとに変わっていきます。
蔵に宿る生命と、人の営みが、ともに続いていくこと。
それを、酒造りの中心に置いています。
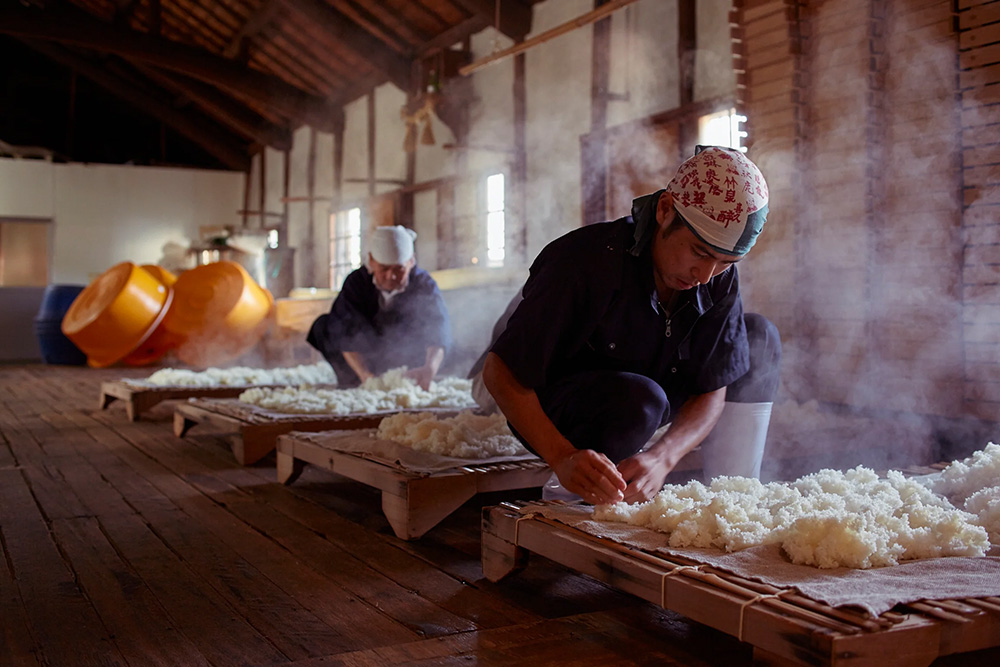
日々
洗う。蒸す。混ぜる。
同じ工程を、毎日繰り返します。
音を聞き、香りを確かめ、記録と照らし合わせる。
行き過ぎそうなら、整える。足りなければ、待つ。
その判断を、日々重ねています。
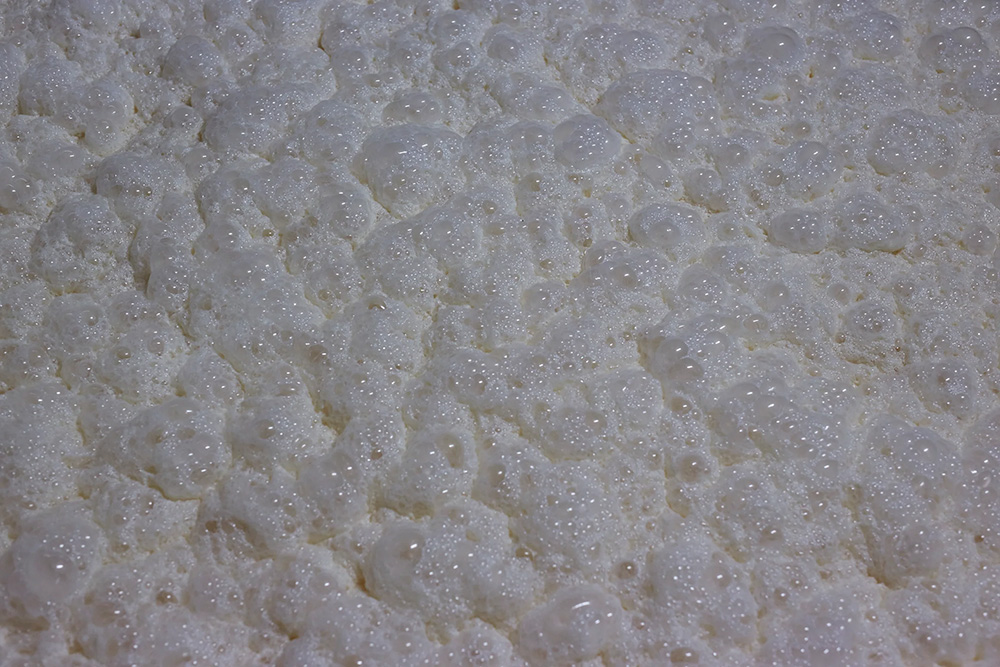
酒というかたち
米と水に、微生物の働きと人の判断が重なり、時間をかけて、酒になります。
その年の米、季節、蔵の環境によって、味わいは少しずつ変わります。
同じ蔵で醸しても、毎年、同じにはなりません。
その年の姿を、一本の瓶に収めています。
食事の時間に、酒がある。
強すぎず、弱すぎない。なくてもいい。
あれば、少しうれしい。
この酒が生まれる場には、確かな土地があり、確かな時間があります。
なぜ、この酒は、この佇まいなのか。
その理由は、竹原という風土と、蔵と、人が、重ねてきた時間の中にあります。
※藤井酒造様公式サイトより転載

やさしい辛口、食卓のそばに。
¥1,760(税込)
穏やかでいたい日。賑やかにいたい日。
ひとりで過ごしたい日。誰かと食卓を囲みたい日。
その日その日で、飲みたいものは変わります。
冷たいままでも、常温でも、燗でも。
和食でも洋食でも。
気分が変われば、飲み方も変わる。
どんな日にも、そばにある酒です。
暮らしは、時代とともに変わっても、人の気持ちは変わらない。
いつもの日常と、そのときだけの季節に寄り添います。
品名
龍勢 和みの辛口 -八反錦-
醸造
藤井酒造では、全量生酛造り・完全内部完結で酒を醸しています。
培養酵母や醸造用乳酸を使わず、蔵に棲みついた微生物だけで発酵が成立する醸造です。
日本酒度・酸度などの数値は公開しておりません。
数値よりも、飲んで感じていただくことを大切にしています。
[醸造]
原料米:八反錦(広島県産)精米歩合:60%
原材料:米(国産)・米麹(国産米)
酒母:生酛
酵母:蔵付き酵母(酵母無添加・完全内部完結)
仕込水:竹原の地下水
火入れ:一回火入れ
度数
15度
容量
720ml

龍勢 日々綽々 -山田錦-
¥1,980(税込)
[醸造]
原料米:山田錦
精米歩合:60%
原材料:米(国産)・米麹(国産米)
酒母:生酛
酵母:蔵付き酵母(酵母無添加・完全内部完結)
仕込水:竹原の地下水
火入れ:火入れ
[度数]15度
[容量]720ml

夏の予感 Sour Crystal
¥1,980(税込)
[醸造]
原料米:萌いぶき(広島県産)
精米歩合:60%
酒母:生酛(完全内部完結)
酵母:蔵付酵母
日本酒度:+1
酸度:3.0
アルコール:14%
火入れ:あり
[度数]15度
[容量]720ml
小玉醸造
[宮崎県日南市飫肥]
宮崎の城下町で一途に醸す。
文政元年(1818年)、「冨士屋」の屋号で誕生した小玉醸造。
「九州の小京都」として親しまれる歴史の町、飫肥(おび)にある二百年を超える蔵を、六代にわたり酒造りを受け継ぐ金丸家が2001年に継承し、その歩みを今に繋いでいます。
九州の小京都、飫肥
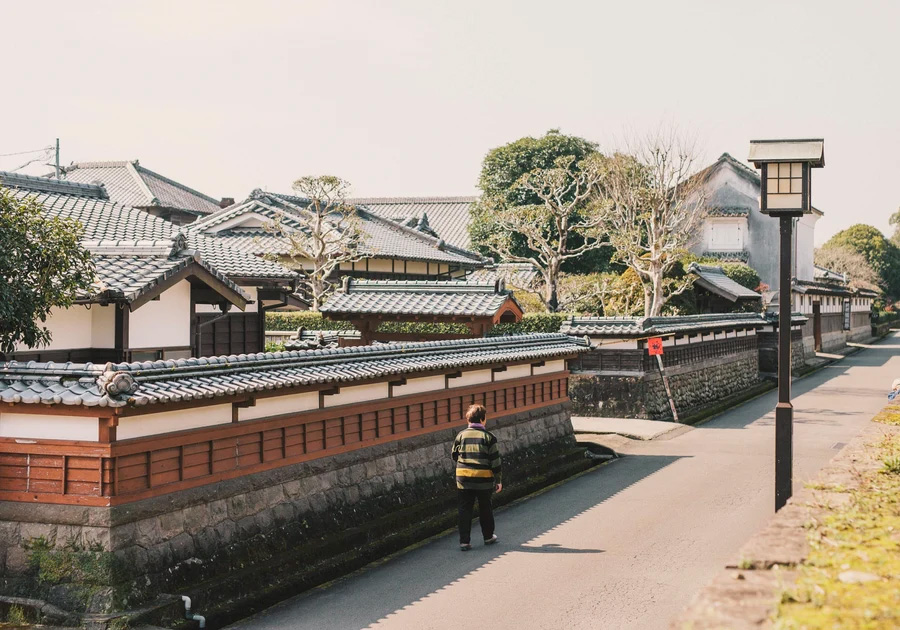
蔵のある宮崎県日南市飫肥(おび)は、「九州の小京都」として親しまれる歴史ある城下町。
温暖な気候と豊かな自然のもと、焼酎文化が人々の暮らしに寄り添い、育まれてきました。
一途に醸す
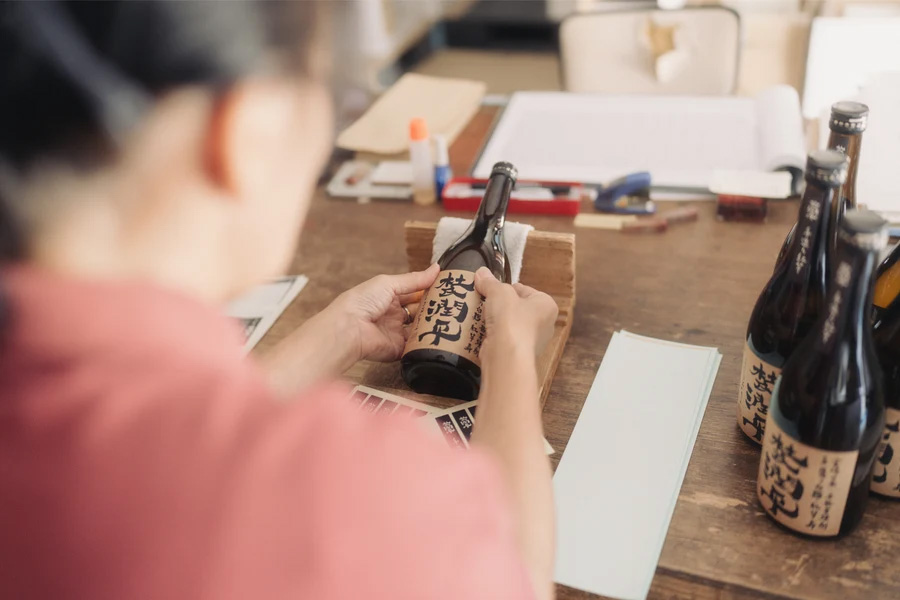
文政元年(1818年)、「冨士屋」の屋号で誕生した小玉醸造。
二百年を超えるこの蔵を、六代に渡って酒造りを受け継ぐ金丸家の杜氏・金丸潤平が2001年に継承し、その歴史を今に受け継いでいます。
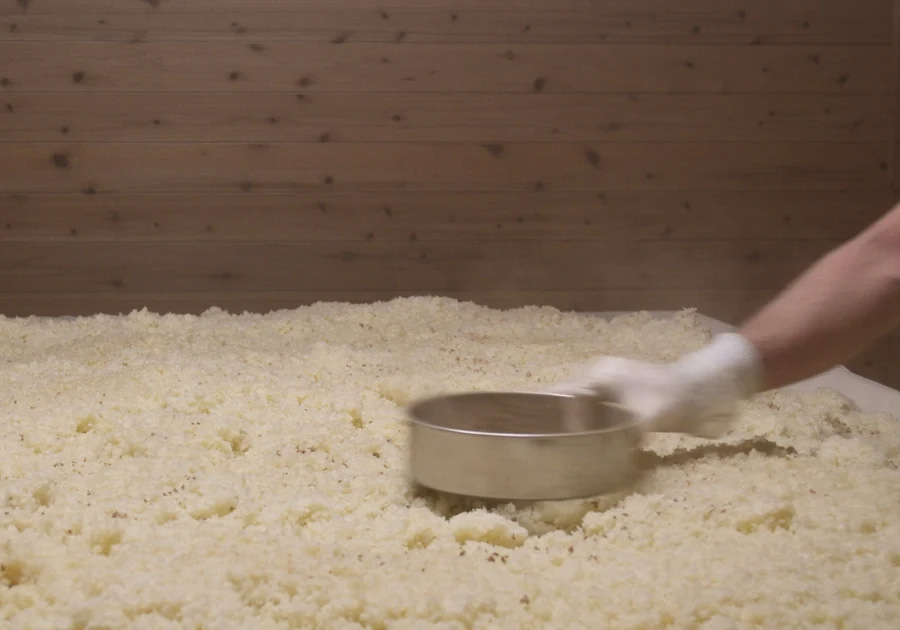
繊細・調和・余韻
私たちの焼酎造りの指針となるこの言葉。
きめ細かい味わいで、バランスが良く、割っても伸びる。やさしい香りと、やわらかい口当たり。
長く付き合える焼酎になってほしい。
手に取ってくれた方に愛される焼酎になってほしいという想いで、ひとつひとつの仕込みと大事に向き合っています。
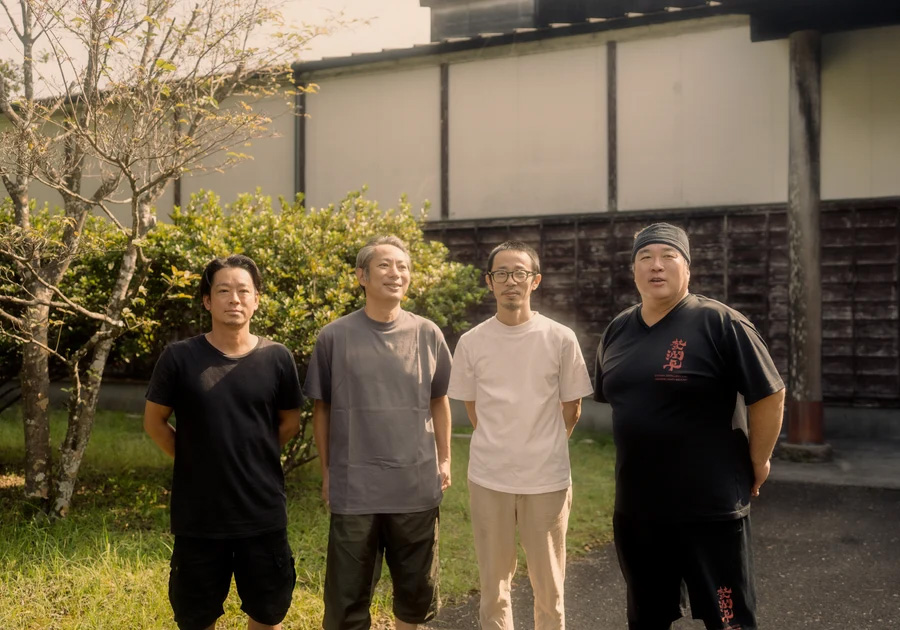
手造りの技と本格焼酎の文化を次世代へ
代々伝わってきた先人の知恵や文化は、何もしなくても受け継がれるものではありません。
麹づくりが最大の特徴である和酒には、日本の歴史や食生活とともに築かれた独自の技や文化があります。
私たちの造る焼酎を通じて、この文化を次の世代に繋げたい。
そのためにも、手間ひまを惜しまない「手づくり麹」を通じて、小玉醸造が守り続けてきた味と造りを未来に継承したいと想っています。
※小玉醸造様公式サイトより転載

「一途に醸す」杜氏潤平の原点
¥2,090 (税込)
紅芋らしい甘やかな蜜の香りと、やわらかい口当たりが特徴です。ゆっくり飲み進めると、柑橘の花のような上品な余韻がお楽しみいただけます。
地元・宮崎産の甘藷「宮崎紅」を使用した、杜氏潤平渾身の一本です。
[おすすめの飲み方]
お湯割り・ソーダ割り・ロック
品名
杜氏潤平 手造り 紅芋
醸造
原材料:甘藷(宮崎県産 宮崎紅)、米麹(宮崎県産米)
麹:白麹
蒸留方法:常圧度数
25度
容量
720ml

杜氏潤平 Session
¥2,090(税込)
[醸造]
原材料:甘藷(国産)、米麹(国産米)
麹:白麹
蒸留方法:常圧+減圧
[度数]22度
[容量]720ml
[おすすめの飲み方]
ワイングラスでロック

夏の潤平 2026 紅まさり 三年熟成
¥1,870(税込)
[醸造]
原材料:甘藷(紅まさり)、米麹(宮崎県産米)
麹:白麹
蒸留方法:常圧
[度数]20度
[容量]720ml
[おすすめの飲み方]
へべすなどの柑橘をちょっと搾ったソーダ割り・チョイ水割り・前割燗
媛囃子
[愛媛県西予市城川町魚成]
今からおよそ200年前、伊予の南部、土佐境の草深き山里にて「大師」という銘の焼酎が造られたのが“媛囃子”の発祥といわれ、今日まで脈々と酒を造り続けてきました。
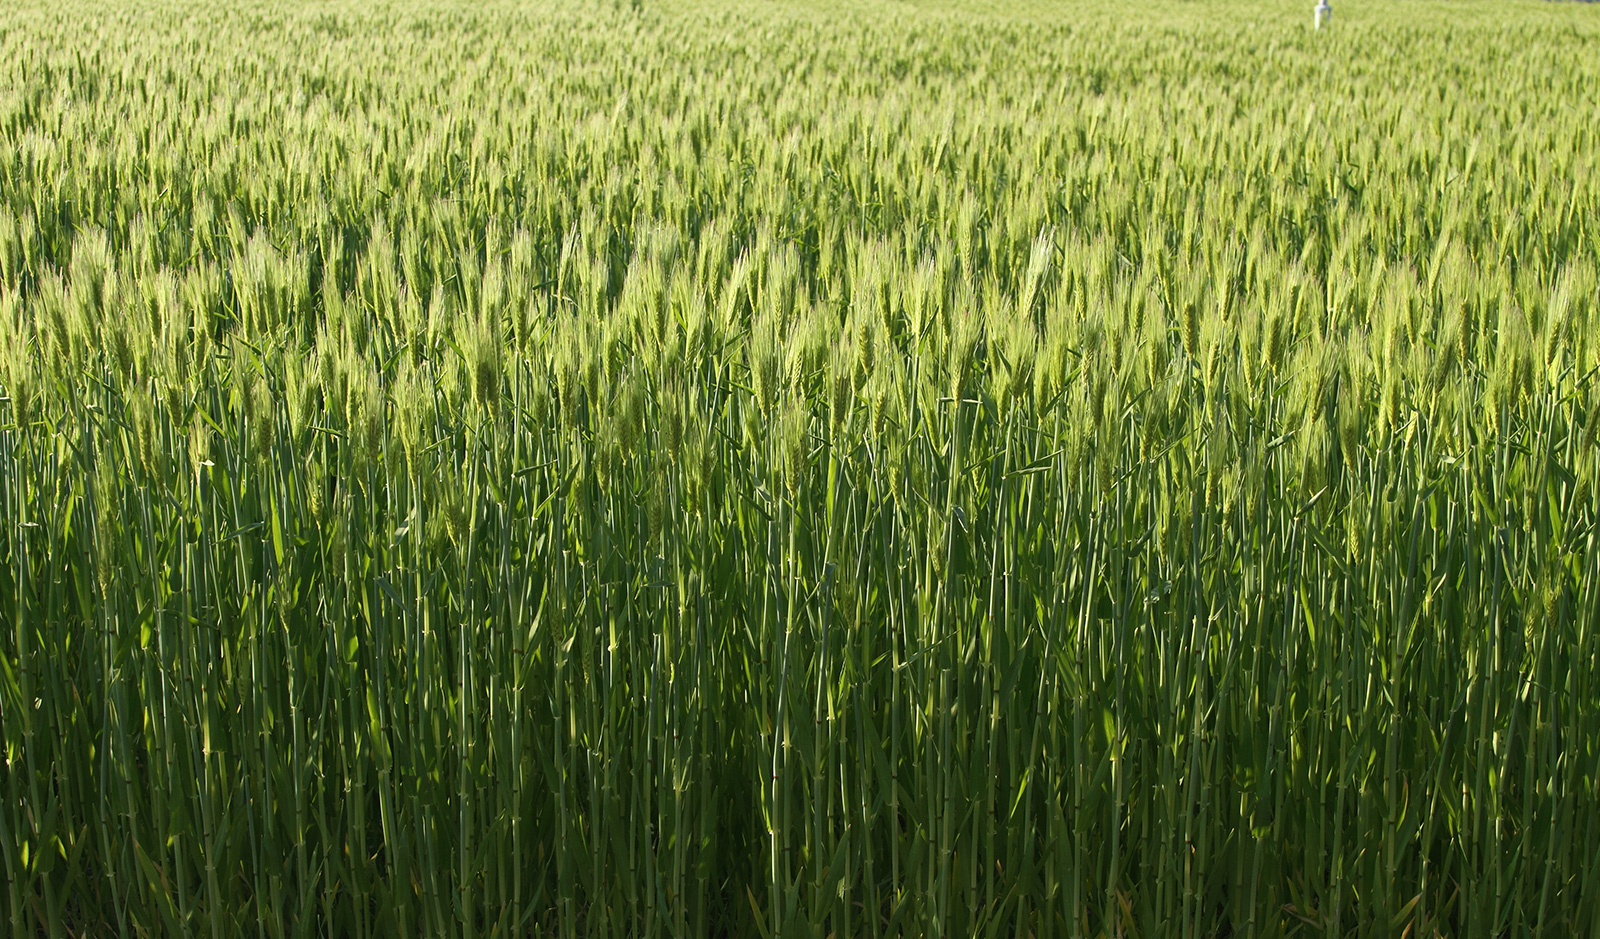
媛囃子は、愛媛県産のはだか麦や栗を主原料とし、原料を活かして豊かな香味を引き出すことを目指した酒造りを心がけております。
愛媛の豊かさを世界に発信したい
私たちは、愛媛県南西部の山あい、西予市城川 (しろかわ) の地で酒造りをしています。
蔵の裏には清冽な魚成川。
山の緑が深くなる初夏には栗の花が咲き、雪が積もるほど寒い冬には黄色く熟したゆずが採れる地です。
周辺の山では他にも、米、麦、柑橘の栽培や牛の畜産が盛ん。車で少し走れば、恵まれた海の幸に出会うこともできます。
媛囃子では、ここ西予や愛媛県の農作物を使い、長きに渡って焼酎を造ってきました。
現在は、はだか麦を使った「麦焼酎」と、「栗焼酎」が生産の中心です。
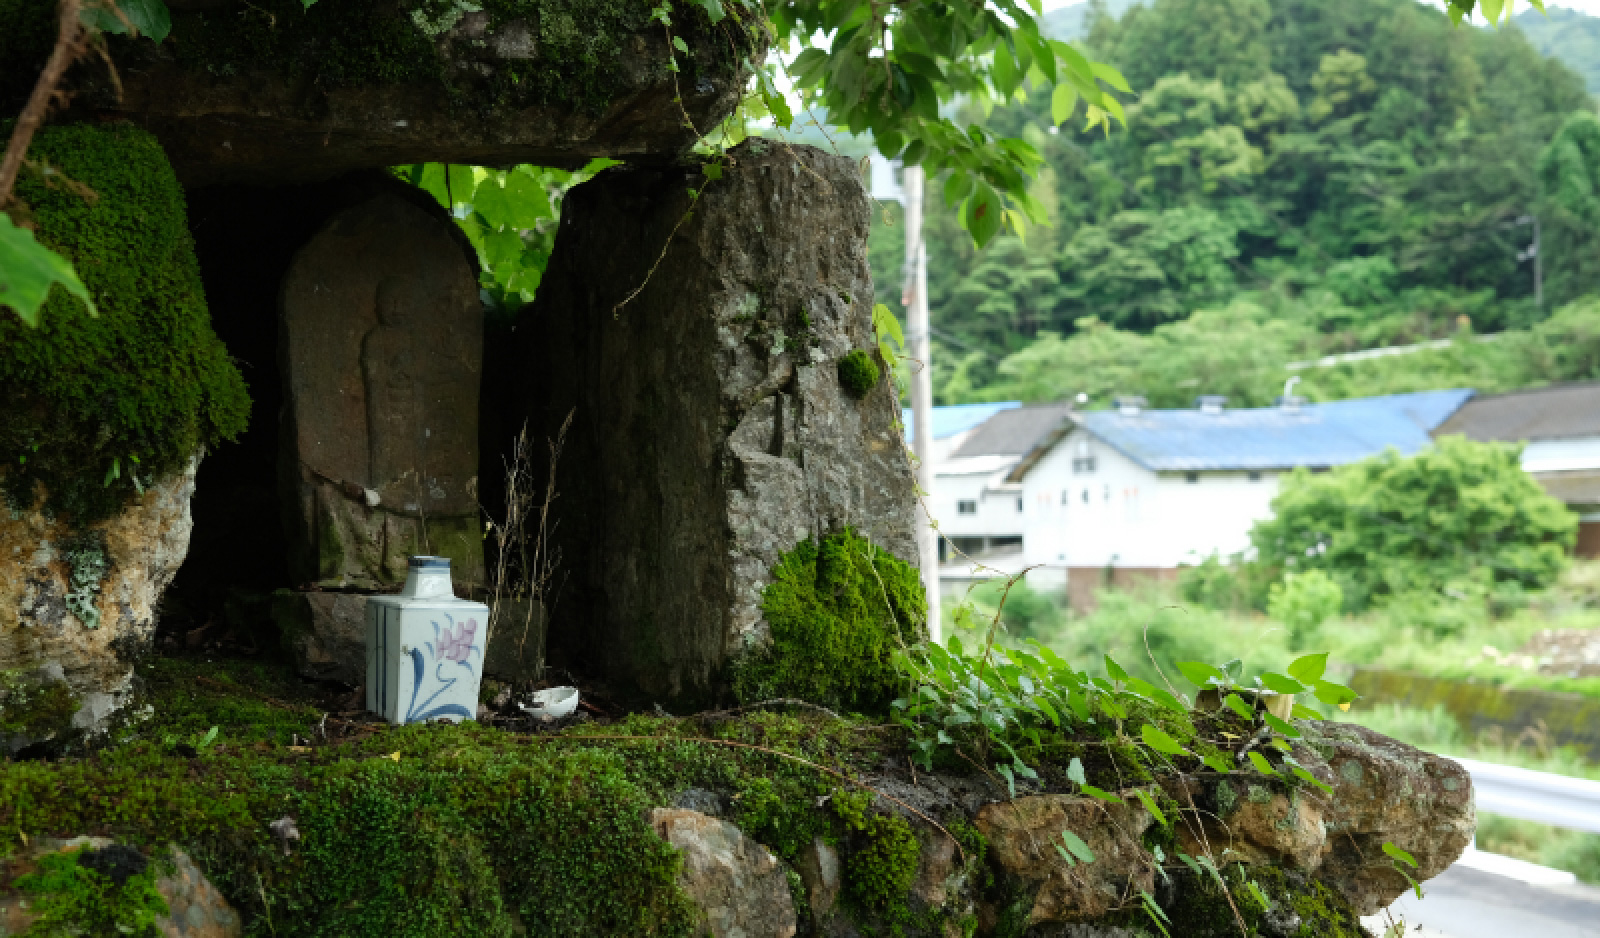
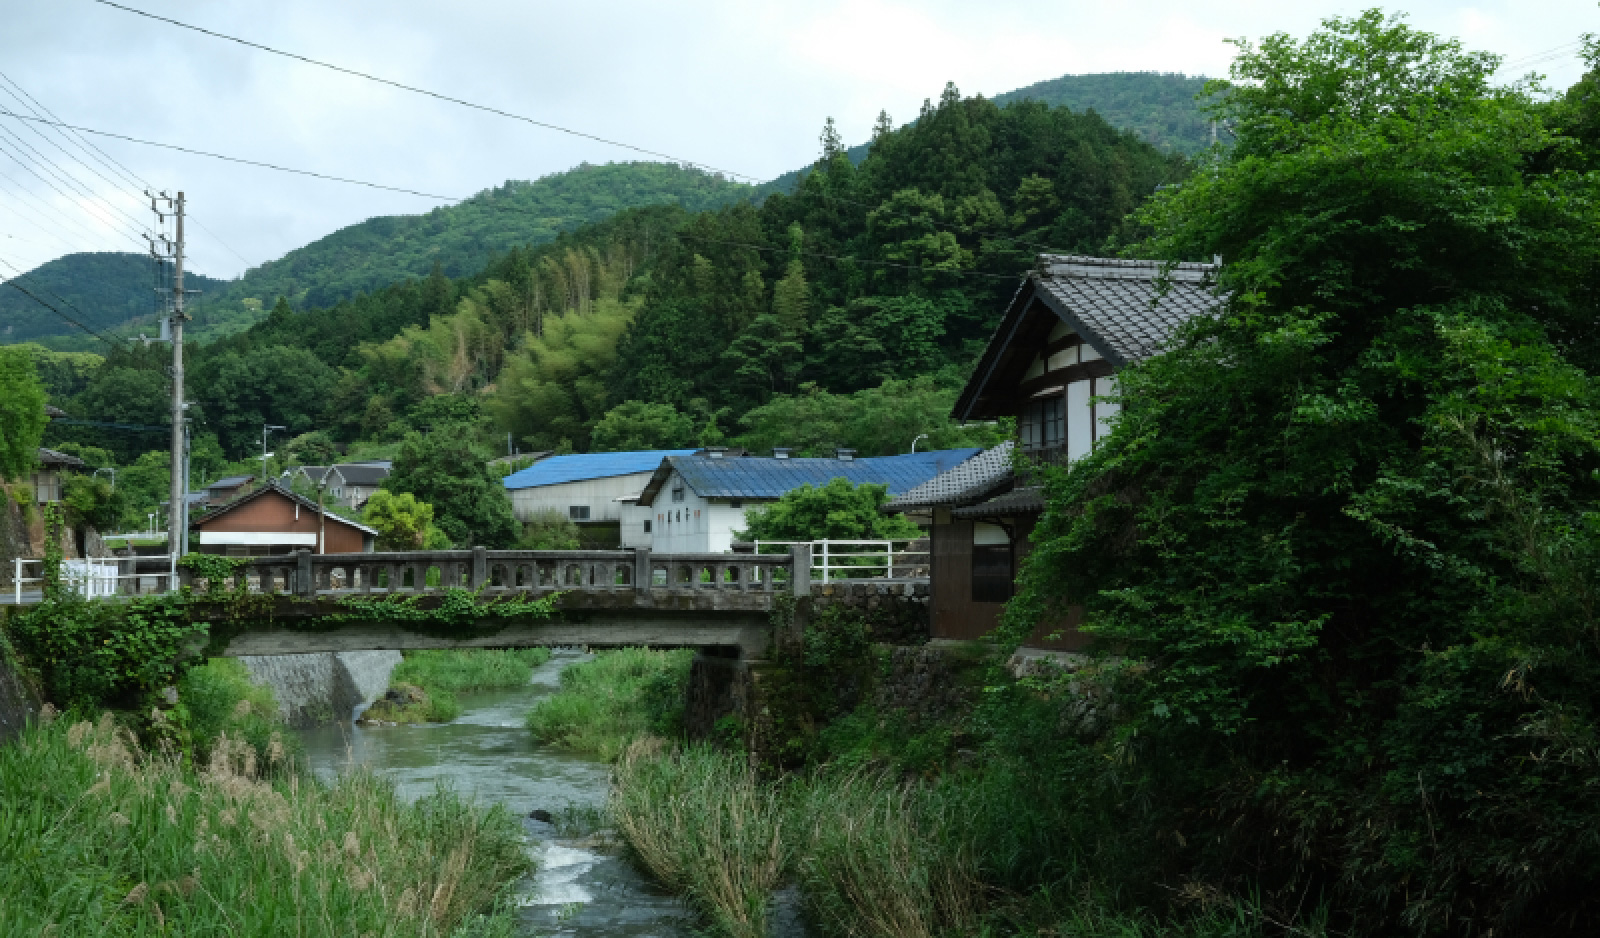
愛媛県は全国のはだか麦のうち
40%を生産する日本一の産地
品質の良いこの麦で美味しいお酒が造りたい、そんな地域の願いもあって「はだか麦焼酎」の生産が始まりました。
香ばしく、どこか懐かしい麦の味わいは、世代を超えて楽しめるお酒に成長して参りました。
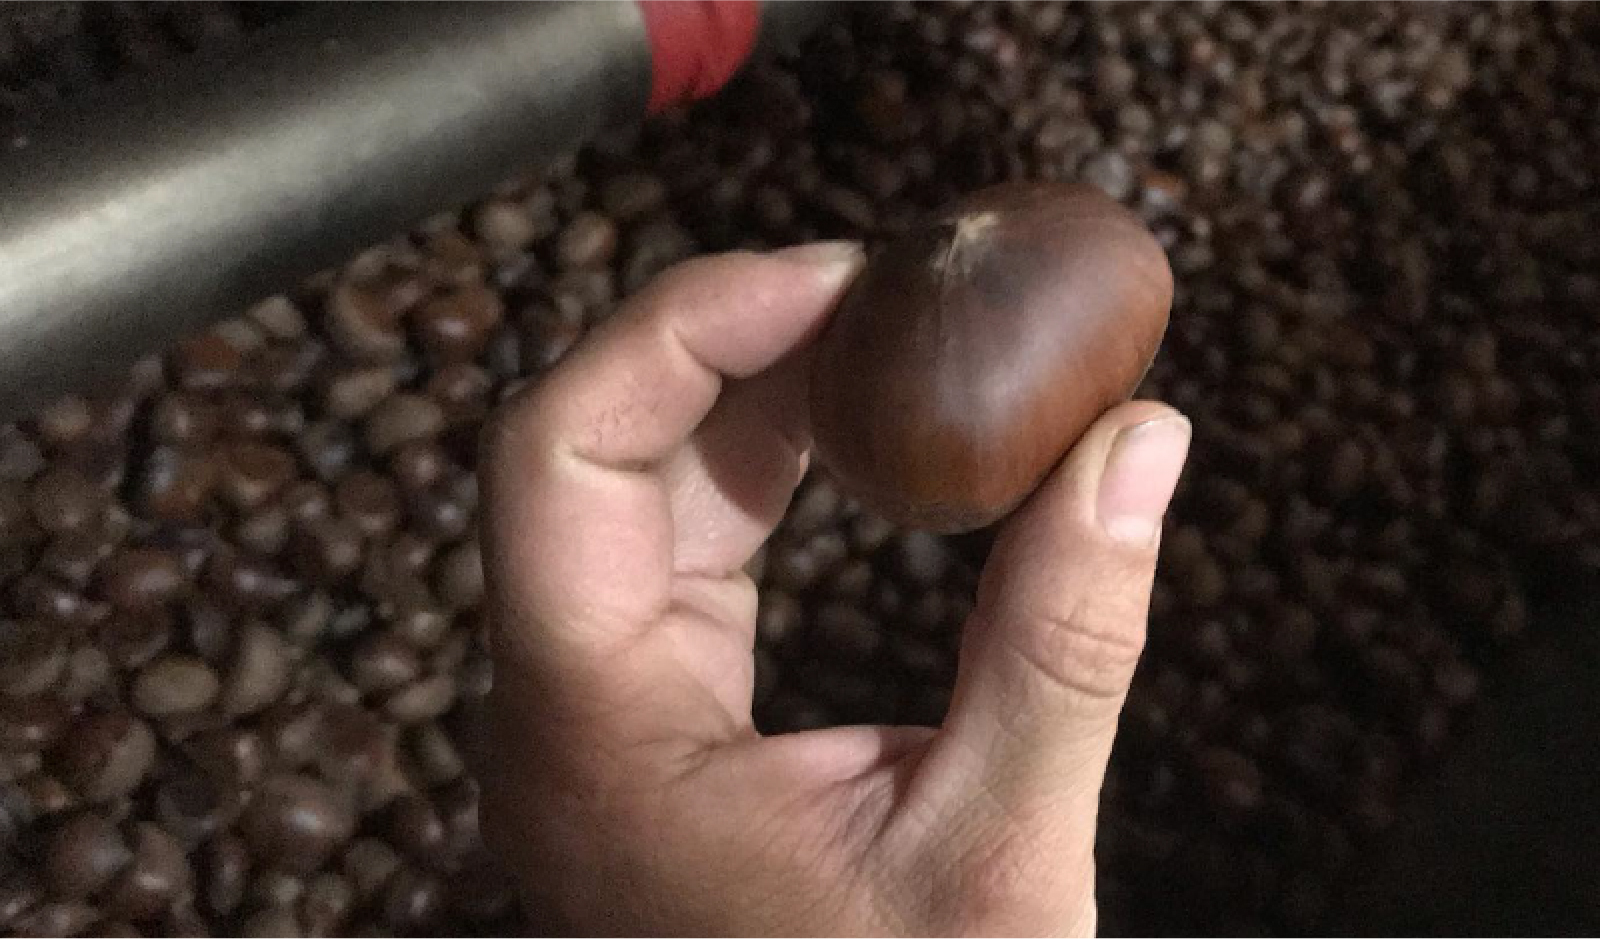
また、城川は日本有数の栗の産地で、城川和栗は和菓子にも重宝されるなど大変質が良いことで知られています。
城川や周辺の栗で造った焼酎は、ほのかな栗の香りと、すっきりとした口あたり、そしてふんわり優しい甘さが特徴。
栗の豊かな味わいをいっそう引き出すために、焙煎やこうじ造りなど、さらなる挑戦も続けています。
今後もこの地の恵みを大切に扱いながら、焼酎を中心に、時にはその枠を超えて、美味しいお酒を届けていけるよう励んでまいります。
媛囃子のお酒が、みなさまの日常に心豊かなひとときを添えることができたら幸いです。
※株式会社 媛囃子様公式サイトより転載

米麹の香りと麦の果実味、
栗の甘みが調和した上品な味わい。
¥1,760 (税込)
愛媛は全国有数の栗の産地です。
城川をはじめとした県内名産地の栗を使い、減圧蒸留で仕上げた焼酎が「おくりおくら」です。
米麹のふくよかな香りと麦のフルーティーな口当たり、栗の仄かな甘みが見事に調和した優しく品のある味わい。
まろやかな飲み口を楽しめるロックのほか、お好みで少しお水を加えて立ち上る香りを楽しむのもおすすめです。
真鯛(こちらも愛媛の名産!)のお刺身や蒸し物、ポン酢や柚子胡椒など柑橘を使った味付けや、紫蘇、茗荷など香りのよいお野菜との相性は抜群です。
[おすすめの飲み方]
ロック
品名
くり焼酎 おくりおくら
醸造
原材料:栗(愛媛県産)、大麦、米こうじ(白麹)
蒸留方法:減圧蒸留度数
25度
容量
720ml
©
自然派ワイン・ナチュラルワイン・ビオワインの専門店 - SWAILIFE WINE SHOP